LANGUAGE
یک اکسترودر 90 میلی متری با سرعت 380 کیلوگرم در ساعت برای روکش پی وی سی اغلب زمانی که خط در سه نوبت روی یک ترکیب با بار پرکننده سنگین تر کار می کند، روی 330 کیلوگرم در ساعت ته نشین می شود - و اپراتور قالب، پمپ خلاء یا پیچ را مقصر می داند. در اکثر بررسیهای مشخصات که ما روی آن نشستهایم، عدم تطابق در ماهها قبل قفل شده بود، زمانی که هندسه پیچ برای یک ترکیب انتخاب شد و بعداً از خط خواسته شد تا دیگری را اجرا کند.
نسخه کوتاه
اکسترودرهای پیچ بر اساس سرعت مرکب و خط انتخاب می شوند، نه با تناژ اسمی. عایق و روکش پی وی سی به راحتی روی یک پیچ 20-24:1 L/D با نسبت تراکم 2.5-3.5 قرار می گیرد. عایق PE و XLPE در سرعت خط بالا به تغذیه شیاردار، 25-30:1 L/D و یک بخش مانع برای صاف نگه داشتن دمای مذاب نیاز دارد. این سه متغیر را مطابقت دهید و بیشتر شکایات مربوط به رانش قطر و پایداری خروجی قبل از باز شدن اولین درام ترکیب پاسخ داده می شود.
آنچه در ادامه میآید این است که چگونه هندسه بر روی یک خط کابلی، اعدادی که در مشخصات خرید تعلق دارند، و بررسیهایی که خروجی را در سال سوم ثابت نگه میدارند، ترسیم میشود.
کاری که پیچ در واقع در داخل بشکه انجام می دهد
یک پیچ سه کار را در یک چرخش انجام می دهد: گرانول سرد را منتقل می کند، آن را در مقابل دیواره بشکه گرم شده ذوب می کند، و مذاب را از طریق یک صفحه شکن به داخل متقاطع با فشاری که به اندازه کافی ثابت است که ضخامت دیواره را حفظ کند، پمپ می کند. هر شغل در منطقه خاص خود زندگی می کند و هر منطقه با عمق پرواز تعریف می شود.
منطقه تغذیه
پروازهای عمیق، تقریباً 0.12-0.18 D. وظیفه آن انتقال حجمی است، بنابراین خروجی از چگالی ظاهری دانه بندی و شکل گلوله پیروی می کند. این منطقه ای است که یک بشکه شیاردار برای تثبیت طراحی شده است.
منطقه فشرده سازی
عمق پرواز از عمق تغذیه به عمق اندازه گیری کاهش می یابد. نسبت بین این دو نسبت تراکم است. ذرات خیلی کم و ذوب نشده به قالب می رسند، خیلی زیاد است و حرارت برشی 15 تا 25 درجه سانتی گراد به مذاب اضافه می کند.
منطقه اندازه گیری
عمق کم ثابت، معمولاً 5-8 D طول دارد. این پمپ است و پایداری فشار آن بیش از هر حلقه کنترلی پایین دستی بر تحمل قطر تأثیر می گذارد.
صفحه شکن و ضربدر
بسته های صفحه نمایش 15 تا 30 مگاپاسکال فشار برگشتی ایجاد می کنند. قالب تحت فشار عایق را بر عهده دارد، قالب لوله ای غلاف را بر عهده دارد. پیچ تعیین می کند که هر کدام به طور پیوسته پر شود.
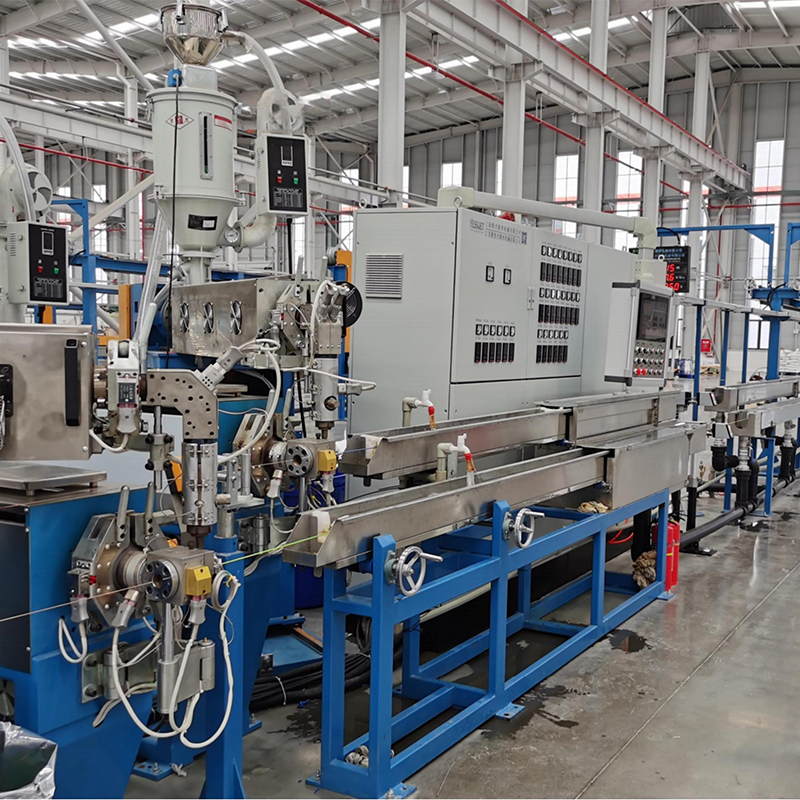
در پایین دست، اگر بقیه خط نتواند ادامه یابد، هندسه دیگر اهمیتی ندارد. در خط عایق XLPE خط اکستروژن سیم و کابل باید دمای بشکه، طول خنککننده، کشش کاپستان و سرعت جمعآوری را در یک پنجره نقطه تنظیم متعادل کند، و پیچ تنها اولین حلقه در این زنجیره است.
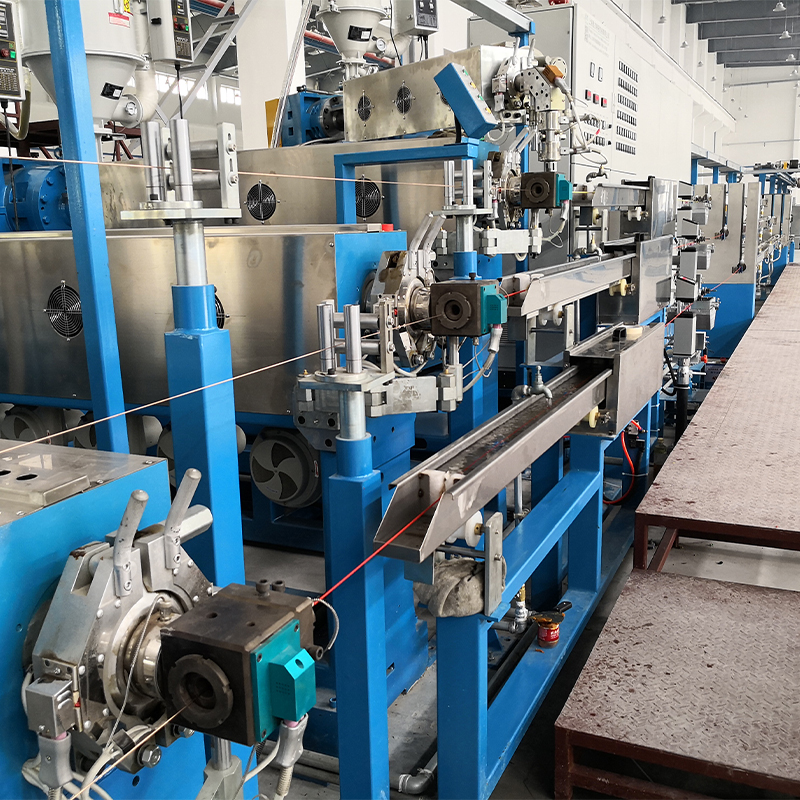 اکسترودر کابل XLPE/PE با مخزن آب خنک کننده این اکسترودر یکپارچه و مخزن آب چندبخشی برای خطوط پلی اتیلن متقاطع که مذاب را نمی توان دوباره کار کرد، از عایق مداوم با خنک کننده کنترل شده و خروجی پایدار پشتیبانی می کند. مشاهده محصول →
پلی اتیلن متقاطع باعث افزایش ریسک می شود زیرا مذاب نمی تواند دوباره کار کند. یک دستگاه اختصاصی PE/XLPE با یک مخزن آب منطبق، مذاب را در یک نوار باریک نگه میدارد و از ایجاد اتصالات عرضی زودرس در داخل بشکه جلوگیری میکند، که حالت خرابی است که به صورت لکههای ژل سه روز پس از تولید نشان داده میشود.
مقایسه طرح های پیچ بر روی اعدادی که خروجی را تعیین می کنند
هنگامی که دو تامین کننده قطر یکسانی را نقل می کنند، تفاوت در L/D، نسبت تراکم و طراحی خوراک قرار می گیرد. محدوده های زیر آنهایی هستند که ما اغلب در طول بررسی فنی با هم مقایسه می کنیم.
محدوده های شاخصی که از مشخصات خط کابل گرفته شده است. همیشه قبل از امضای یک تست فروشگاهی در ترکیب خود را تأیید کنید.
ماشینهای پیچ دوقلو بر کار ترکیب خشک پی وی سی غالب هستند، زیرا پروازهای در هم تنیده به خودی خود پاک میشوند و پودر را بدون مرحله پیش ترکیبی منتقل میکنند. در خطوط عایق، تک پیچ همچنان از نظر پایداری فشار مذاب و هزینه هر کیلوگرم در ساعت برنده است، به همین دلیل است که انتخاب معمولاً به جای تعداد پیچ ها، روی ترکیب انجام می شود.
آنچه که دیتاشیت حذف می کند: خروجی بی سر و صدا به کجا می رود
خروجی پلاک نام با یک پیچ جدید، یک بسته صفحه تمیز و یک گلوگاه تغذیه ته نشین شده اندازه گیری می شود. خطوط واقعی در پنج مکان قابل پیش بینی توان خود را از دست می دهند و تنها یکی از آنها موتور است.
14%
ترخیص پرواز
9%
خزش بسته صفحه نمایش
7%
محدودیت مرگ
6%
رانش گلو
4%
باند بخاری
سهم تلفات توان عملیاتی در یک پنجره دو ساله در یک خط عایق 90 میلی متری اندازه گیری شد.
ترخیص پرواز بی صدا است. یک پیچ 90 میلی متری جدید معمولاً در فاصله شعاعی 0.20-0.30 میلی متر کار می کند. پس از تقریباً 0.45 میلی متر، مذاب در طول پرواز به عقب می لغزد، خروجی کاهش می یابد و دمای مذاب در همان نقطه تنظیم بالا می رود. از آنجا که هیچ چیز هشدار دهنده نیست، این افت به گردن ترکیب است. خزش فشار صفحه نمایشگر نیز به همین صورت پنهان می شود: افزایش فشار دیفرانسیل در سراسر صفحه شکن اولین هشدار شما است که پمپ سخت تر از آنچه باید کار می کند.
جایی که این ماشین ها در تولید کابل قرار دارند
در سراسر کارخانههای کابلی که ما عرضه میکنیم، تقسیم زیر نشان میدهد که چگونه ظرفیت اکسترودر واقعاً بر اساس محصول نهایی به جای اندازه دستگاه توزیع میشود.
عایق و روکش پی وی سی - 38٪
کابل برق PE و XLPE - 31٪
LSZH و مقاوم در برابر آتش - 14٪
LAN و ارتباطات - 11٪
تخصص و فوم - 6٪
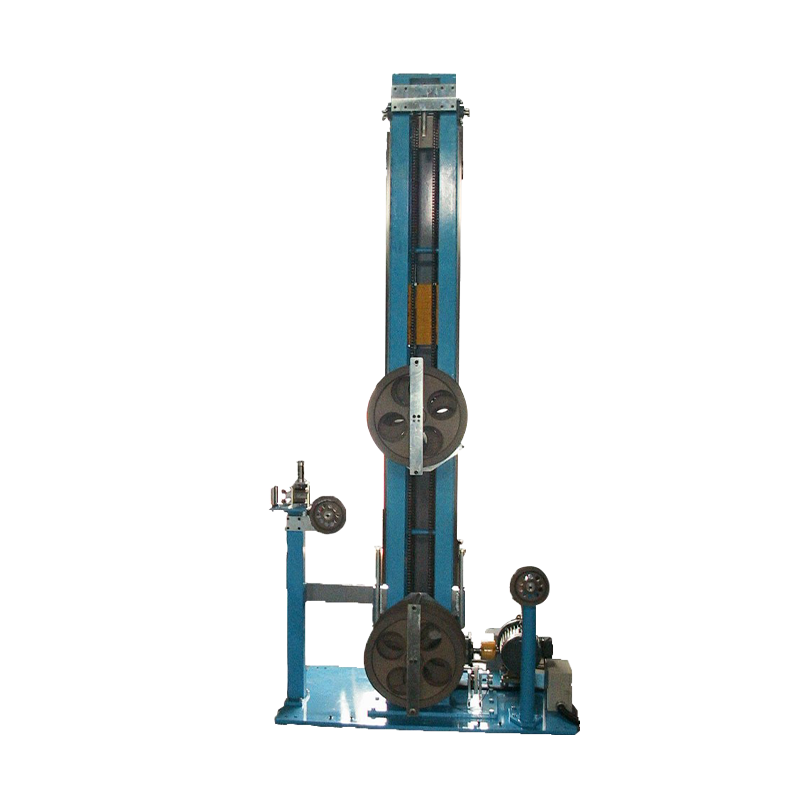
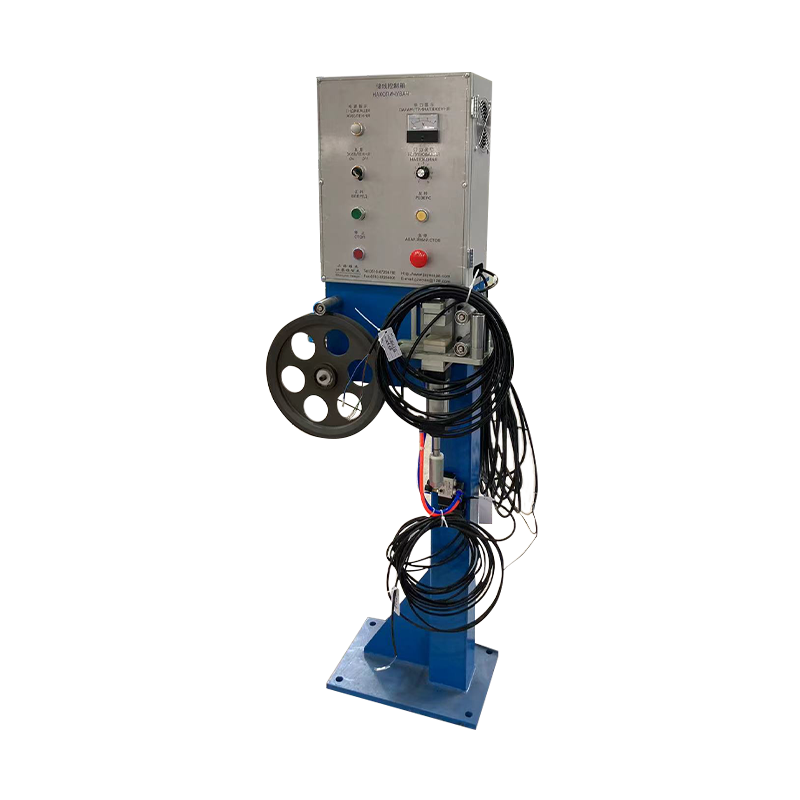
برنامه اهمیت دارد زیرا کاری را که خط هنگام توقف باید انجام دهد را تغییر می دهد. خطوط روکش یک توقف کوتاه را برای تعویض قرقره تحمل می کنند. خطوط فینی وایر و LAN این کار را نمی کنند و اینجاست سیستم های انباشته کننده و رقصنده برای خطوط اکستروژن پیوسته با نگه داشتن یک بافر کابل و کشش ثابت در حالی که حلقه پایین دست تعویض می شود، جایگاه خود را به دست آورند.
تعیین اکسترودر پیچ: بررسی پنج مرحله ای
مشخصات خریدی که از راه اندازی باقی می ماند معمولاً از همان ترتیب تصمیم گیری ها پیروی می کند.
مرحله 1 - ترکیب را قبل از تناژ ثابت کنید
شاخص مذاب، بار پرکننده، سقف دمای مجاز مذاب و محدوده ضخامت دیوار را ثبت کنید. دو ترکیبی که در برگه داده مشابه به نظر می رسند، می توانند اختلاف نسبت فشرده سازی 4:1 را طلب کنند.
مرحله 2 - اندازه خروجی در قالب، نه روی پلاک نام
کیلوگرم در ساعت مورد نیاز در چهارراه را با حداکثر سرعت خط خود بگیرید و 15% فضای سر را برای تغییرات ترکیب و سایش پیچ اضافه کنید.
مرحله 3 - طراحی خوراک را تعیین کنید
خوراک شیاردار خروجی پایدار با گرانول پلی اتیلن با جریان آزاد می خرد. حفره صاف نسبت به مخلوطهای پی وی سی سبک و سنگریزه راحتتر است.
مرحله 4 - درایو و گیربکس را بررسی کنید
منحنی گشتاور در انتهای محدوده سرعت و ضریب سرویس گیربکس را بخواهید که از یک بسته صفحه نمایش متوقف شود، نه بار حالت ثابت.
مرحله 5 - آزمون قبولی را بنویسید
چهار ساعت مداوم روی ترکیب شما، با دمای ذوب ثبت شده، تحمل قطر، انرژی ویژه بر حسب کیلووات ساعت بر کیلوگرم و اندازه گیری خروج پیچ قبل از تحویل.
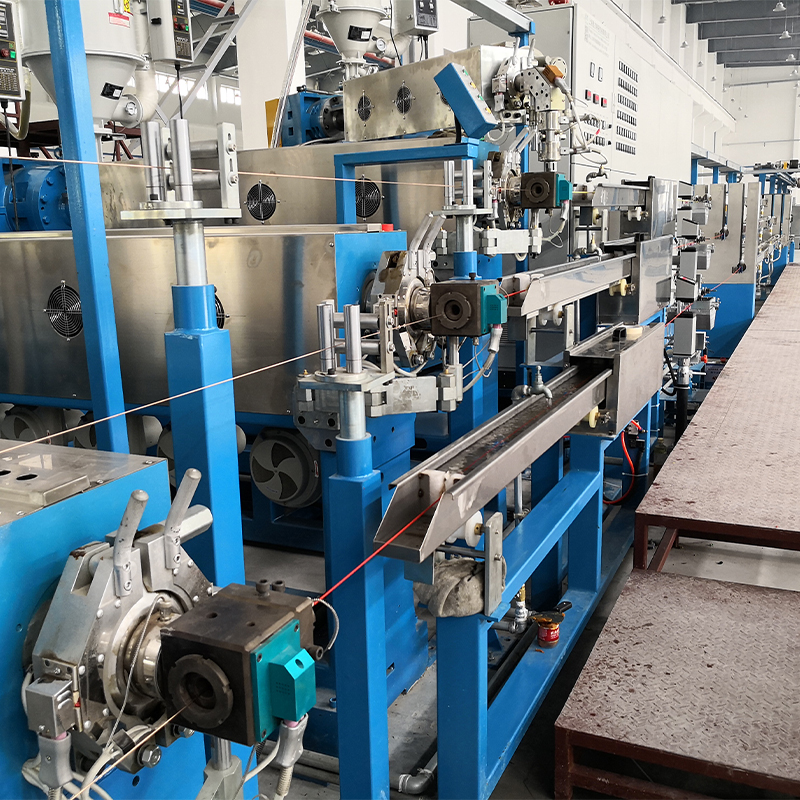
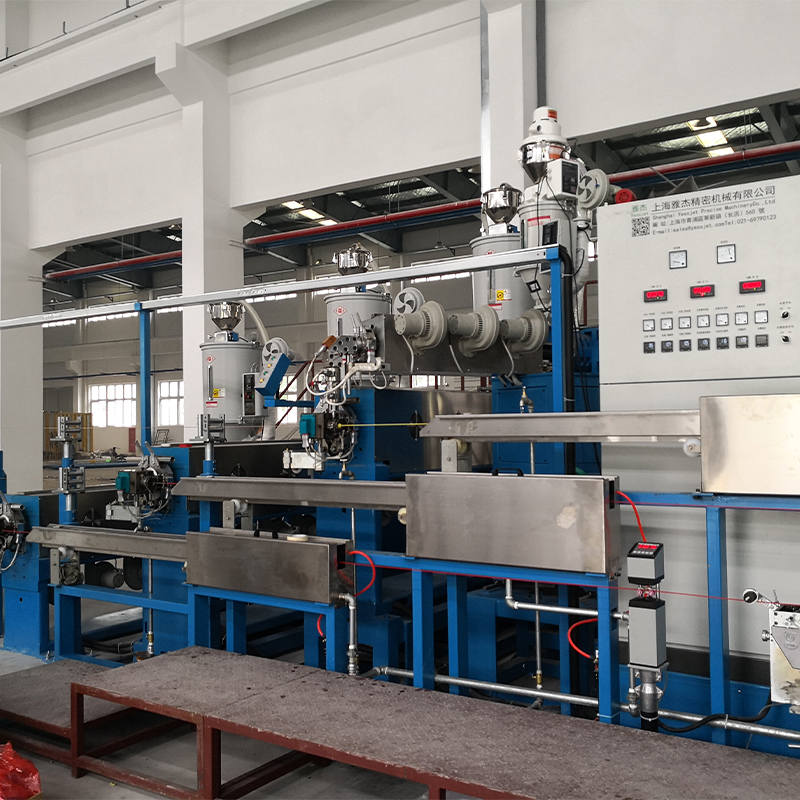 سیستم اکستروژن کابل با کارایی بالا PE/PVC تمام اتوماتیک هنگام برنامه ریزی یک خط کابل PE/PVC جدید، این سیستم یکپارچه پرداخت خودکار، اکستروژن دقیق، خنک کننده، حمل و نقل و برداشت را برای کاهش مداخله دستی پوشش می دهد. مشاهده محصول →
در جایی که یک خط جدید به جای جایگزینی یک ماشین منفرد در حال برنامهریزی است، سوال مفید این است که چه کسی رابطها را در اختیار دارد - دمای بشکه، کشش کاپستن، سیم پیچی و پالتسازی - زیرا تحویلهای نامتناسب جایی هستند که بیشترین تاخیر در افزایش سرعت افزایش مییابد.
صادقانه نگه داشتن پیچ: نگهداری و انطباق
- فاصله شعاعی پرواز و سایش بشکه را هر 12 ماه یکبار اندازه گیری کنید. آن را در برابر مقدار راه اندازی ثبت کنید تا روند، نه عدد مطلق، باعث جایگزینی شود.
- ثبت دمای مذاب و فشار دیفرانسیل بسته صفحه نمایش در هر تغییر. افزایش 2 مگاپاسکال در طول یک هفته یک بسته مسدود شده است، نه یک خطای کنترل.
- باندهای بخاری را به عنوان یک مجموعه جایگزین کنید. یک نوار ضعیف یک نقطه سرد ایجاد می کند که به صورت یک رگه ذوب نشده در عایق ظاهر می شود.
- به جای خشک کردن بشکه، با ترکیبی مطابق با مرحله بعدی پاکسازی کنید. دوچرخهسواری حرارتی چیزی است که پروازها را منحرف میکند.
- اسناد و مدارک را با بازاری که به آن می فرستید هماهنگ کنید: ایمنی الکتریکی و حفاظت از استانداردهای شناخته شده ماشین آلات، به علاوه سوابق مواد و فرآیند قابل ردیابی در دسته کابل.
هیچکدام از اینها عجیب و غریب نیست، و زمانی که در مشخصات برنامه ریزی شده باشد، هیچ کدام گران نیست. نسخه گران قیمت در سال دوم کشف می کند که پیچ، گلوگاه تغذیه و بسته صفحه هر کدام توسط یک فرد متفاوت بر خلاف فرضی متفاوت انتخاب شده اند.
برداشت عملی: پیچ را به عنوان یک بخش منطبق از سیستم خط ترکیبی در نظر بگیرید، L/D، نسبت تراکم، طراحی تغذیه و فاصله پرواز را به صورت مکتوب قرار دهید، و هر چهار مورد را قبل از خروج دستگاه از کار آزمایش کنید. این همان چیزی است که خطی را که 350 کیلوگرم در ساعت را برای یک دهه نگه می دارد از خطی که هر هجده ماه یکبار به پیچ جدید نیاز دارد، جدا می کند.