LANGUAGE
دو ساعت پس از یک شیفت شب، یک اکسترودر 90 میلی متری که کابل 1 کیلوولت عایق LLDPE را اجرا می کرد، شروع به تولید یک سطح مات و کمی موج دار کرد. سرعت پیچ ثابت بود، اسکنر قطر هر چند ثانیه یکبار تصحیح میشد، و فشار سر 18 بار بالاتر از خط پایه صبحگاهی بود. نقاط تنظیم بشکه به سادگی از یک کار LDPE کپی شده بود: 165/175/185/190 درجه سانتی گراد با یک قالب 195 درجه سانتی گراد.
مرکب مشکلی نداشت. پنجره دما بود. LLDPE گرمتر و مسطح تر از LDPE است و اشتباهات را در هر دو جهت مجازات می کند: خیلی سرد ژل های ذوب نشده و افزایش فشار ایجاد می کند، گرمای بیش از حد باعث آبریزش قالب، اکسیداسیون و دیواره عایق نسبتاً ضعیف تر می شود.
پاسخ کوتاه
LLDPE بین ذوب می شود 120 و 130 درجه سانتی گراد ، اما در دمای مذاب پردازش می شود 180 تا 230 درجه سانتی گراد . قالب معمولاً 10 تا 20 درجه سانتیگراد بالاتر از منطقه اندازه گیری قرار می گیرد. برای عایق کاری کابل، مذاب اندازه گیری شده را در دمای 205-215 درجه سانتیگراد نگه دارید و هرگز اجازه ندهید که دمای آن بالاتر از 240 درجه سانتیگراد بماند.
محدوده دمای کار LLDPE، منطقه به منطقه
رقم 120-130 درجه سانتیگراد نقطه ذوب تعادلی است که توسط DSC اندازه گیری می شود. این به شما می گوید که کریستال ها کجا ناپدید می شوند، نه جایی که پلیمر به خوبی جریان می یابد تا یک هادی را با سرعت 200 متر در دقیقه پوشش دهد. بین ذوب و جریان خوب یک شکاف 60 تا 90 درجه سانتیگراد وجود دارد و مشخصات زیر چیزی است که در واقع آن را می بندد.
دو تصحیح مهمتر از اعداد مطلق هستند. ابتدا، خوانش باند بخاری 10 تا 25 درجه سانتیگراد کمتر از دمای مذاب واقعی به دلیل گرمایش برشی در پیچ است، بنابراین بشکه ای که دمای 195 درجه سانتیگراد را نشان می دهد ممکن است مذاب 215 درجه سانتیگراد را ارائه کند. دوم، LLDPE نازک کننده برشی است: افزایش دمای مذاب ویسکوزیته و فشار را کاهش می دهد، اما همچنین مقاومت مذاب را کاهش می دهد، که بعداً به صورت افتادگی روی مخروط و بیضی شکل در سیم پیچ تمام شده ظاهر می شود.
چرا نقطه ذوب 120 تا 130 درجه سانتیگراد هنوز به دمای 200 درجه سانتیگراد نیاز دارد
چهار مکانیسم شکاف بین شماره صفحه داده و نقاط تنظیم شده روی پانل را توضیح می دهند.
یک پنجره ذوب باریک
توزیع انشعاب با زنجیره کوتاه LLDPE باعث می شود که اکثر کریستال ها در حدود 10 درجه سانتیگراد ذوب شوند. فاز نرم شدن طولانی مانند LDPE وجود ندارد، بنابراین انتقال جامد به جریان ناگهانی است و مناطق اولیه باید از قبل گرما را حمل کنند.
ویسکوزیته، نه فقط فاز
یک مذاب کاملاً ذوب شده اما سرد هنوز خیلی چسبناک است که نمی تواند به طور مساوی در اطراف دیوار عایق 2.5 میلی متری پخش شود. دمای قالب 200 تا 225 درجه سانتی گراد ویسکوزیته را به جایی می رساند که پلیمر قبل از اینکه از طول زمین خارج شود شل می شود.
گرمای برشی بخشی از بودجه است
تقریباً یک سوم تا نیمی از انرژی که شارژ پیچ پلیاتیلن را ذوب میکند، ناشی از کار مکانیکی است، نه باندهای گرمکن. به همین دلیل است که یک پیچ فرسوده به طور ناگهانی به 15 درجه سانتیگراد بیشتر روی پانل نیاز دارد تا به همان دمای مذاب برسد.
زمان اقامت از اوج دما می گذرد
تخریب به دنبال زمان ضرب در دما است. مذابی که به مدت دو دقیقه در دمای 215 درجه سانتیگراد نگهداری می شود معمولاً ایمن تر از مذابی است که در هنگام راه اندازی آهسته به مدت 30 ثانیه در دمای 245 درجه سانتیگراد افزایش می یابد، زمانی که خروجی کم است و پلیمر معطل می ماند.
چگونه LLDPE با LDPE، HDPE و XLPE مقایسه می شود
بیشتر اشتباهات دما در پانل از استفاده مجدد از دستور العمل همسایه ناشی می شود. مقایسه زیر نشان می دهد که پنجره ها واقعا چقدر از هم فاصله دارند.
جایی که مشکلات دما در واقع خود را نشان می دهد
هنگامی که یک خط LLDPE شروع به تولید قراضه می کند، علل تمایل به خوشه بندی دارند. تقسیم زیر منعکس کننده الگویی است که ما اغلب در طول بازدیدهای راه اندازی و عیب یابی می بینیم: این یک وزن گیری تشخیصی است، نه یک آمار آزمایشگاهی.
دو حالت شکست ذوب سرد ارزش جداسازی را دارند. ذرات ژل ذوب نشده به صورت برآمدگیهایی ظاهر میشوند که تا زمانی که مشتری کابل را جدا نمیکند، زنده میمانند، در حالی که یک منطقه تغذیه گرسنگی، نوسانهای فشار چرخهای 20 تا 40 بار و نوارهای قطری قابل مشاهده را ایجاد میکند. شکست های ذوب داغ متفاوت به نظر می رسند: آب دهان قهوه ای روی زمین، بوی ضعیف استیک یا مومی در سر، و ازدیاد طول در هنگام افت قبل از استحکام کششی.
چرا درجه رزین به اندازه دما اهمیت دارد؟
تقریباً 60 درصد از LLDPE جهان به فیلم می رود، نه کابل. همین واقعیت یک اشتباه بسیار رایج را توضیح می دهد: خرید یک فیلم عمومی به دلیل ارزان و در دسترس بودن آن، سپس مبارزه با ژل ها و سوختگی روی یک خط کابل در تمام هفته.
درجات کابل متفاوت است. به دنبال یک شاخص مذاب کنترل شده در یک نوار محکم، یک بسته آنتی اکسیدانی مستند، تعداد ژل کم و یک مقاومت حجمی مشخص باشید. یک درجه فیلم ممکن است به همان نقطه ذوب 120-130 درجه سانتیگراد برسد و همچنان در آب 90 درجه سانتیگراد خیسانده نشود، زیرا بسته افزودنی هرگز برای پیری الکتریکی مرطوب طراحی نشده است.
دنباله راه اندازی و خاموش کردن که از پنجره محافظت می کند
کنترل دما در LLDPE بیشتر یک مشکل نظمی است، نه یک مشکل تجهیزات. دنباله زیر حدود 45 دقیقه طول می کشد و از تولید بیشتر ضایعات در تغییر شیفت جلوگیری می کند.
1. سنسورها را بررسی کنید. هر ترموکوپل را در برابر یک پروب کالیبره شده بررسی کنید. یک جابجایی 15 درجه سانتیگراد در منطقه اندازه گیری برای خارج کردن مذاب از محدوده بدون هیچ هشدار کافی است.
2. به آرامی خیس کنید. از سرد تا 160 درجه سانتیگراد گرم کنید و 30 تا 40 دقیقه قبل از شروع پیچ نگه دارید. رمپهای سریع، سر را خنکتر از بشکه میگذارند و یک موج در ساعت اول ایجاد میکنند.
3. پاکسازی، سپس سطح شیب دار. پلیمر قبلی را با یک ترکیب تصفیه پلی اتیلن پاک کنید، سپس برای اجرای نقاط تنظیم در 15 تا 20 دور در دقیقه با قالب باز به اتمسفر بالا بروید.
4. ذوب واقعی را بخوانید. مذاب را در قالب بررسی کنید، دو ناحیه آخر را تنظیم کنید، و تنها پس از آن سرعت خط را در گام های 10 متر در دقیقه در حالی که فشار سر را تماشا می کنید، افزایش دهید.
5. تمیز کردن را متوقف کنید. برای توقف های کوتاه، بخاری ها را به جای خاموش کردن، در دمای 150 درجه سانتیگراد نگه دارید. برای توقف طولانی، پیچ را تمیز کرده و جمع کنید تا از دوشاخه سرد جلوگیری کنید.
6. ثبت هر تغییر. دمای ذوب، فشار سر و سرعت خط را در هر قرقره ثبت کنید، بنابراین شکایت بعدی را می توان در یک اجرای خاص ردیابی کرد.
سخت افزاری که پنجره را ثابت نگه می دارد
نقاط تنظیم فقط زمانی باقی می مانند که دستگاه بتواند آنها را تکرار کند. سه جزئیات سخت افزاری در یک خط LLDPE مهم است: یک پیچ پلی اتیلن با L/D کافی و یک قسمت مانع یا اختلاط، یک بسته صفحه نمایش با اندازه مناسب که فشار را بالا نمی برد و یک قالب با طول زمین کافی برای شل شدن مذاب. یک پیچ همه منظوره با فشرده سازی کم LLDPE را اجرا می کند، اما معمولاً به 10 تا 15 درجه سانتیگراد گرمای بیشتر برای رسیدن به همان کیفیت سطح نیاز دارد که حاشیه ایمنی حرارتی را کوتاه می کند.
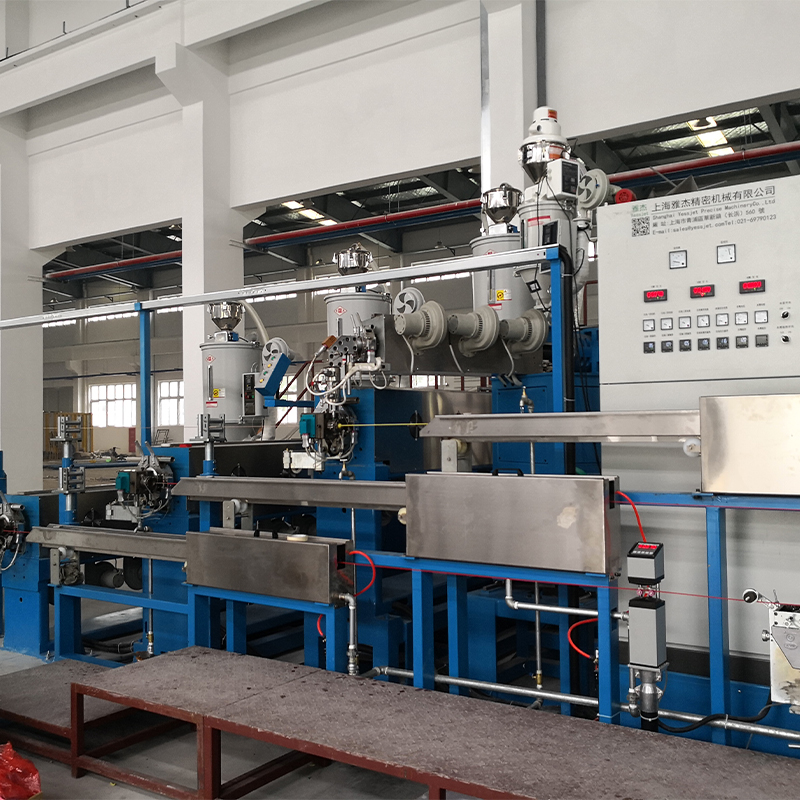 اکسترودر کابل PP، PVC و PE با راندمان بالا یک هسته اکستروژن چند منظوره برای عایق ها و ژاکت ها، سازگار با PP، PVC و PE و ارائه شده برای تولید کابل کم مصرف و با بازده بالا. مشاهده محصول →
در جایی که خروجی باید از طریق تغییرات قرقره ثابت بماند، ثبات دما و تداوم خط همان مشکل است. را سیستم های انباشته کننده و رقصنده برای خطوط اکستروژن پیوسته اکسترودر را با سرعت پیچ ثابت در حال کار نگه دارید در حالی که سمت جمعآوری حلقهها را تغییر میدهد، که چرخههای مکرر گرم کردن و خنککردن را که باعث سرگردانی دمای مذاب میشود، حذف میکند.
انتخاب اکسترودر قبل از نهایی شدن مشخصات دما مستحق بررسی خاص خود است. راهنمای ما به اکسترودرهای کابل PP، PVC و PE با راندمان بالا هندسه پیچ، تطبیق خروجی و تفاوت های عملی بین پیکربندی های تک ماشینی و خط یکپارچه را پوشش می دهد.
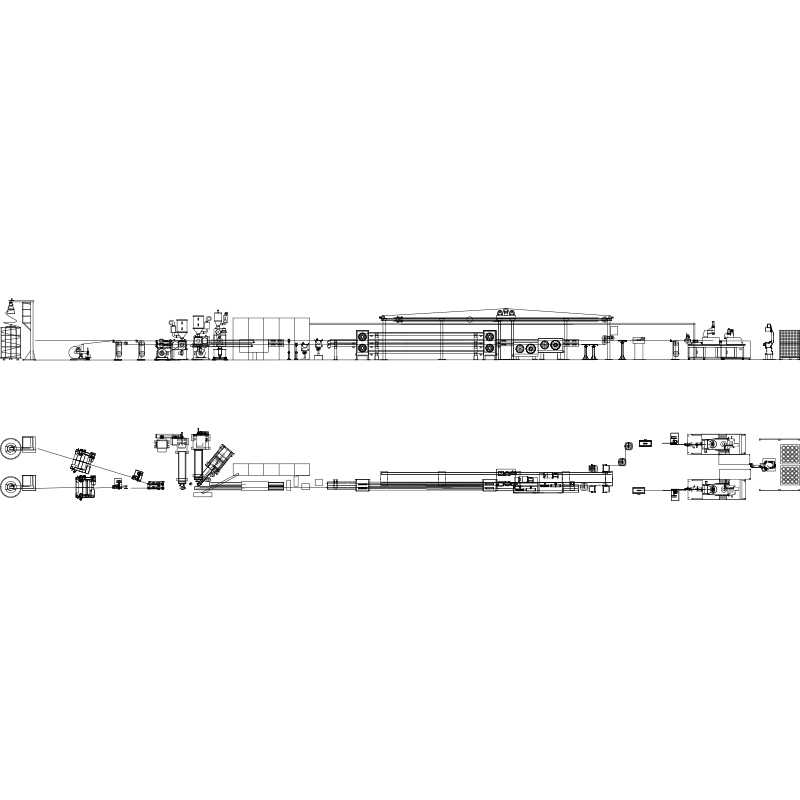 خط اکستروژن سیم و کابل برای کابل عایق شده و روکش دار یک خط خودکار برای سیمها و کابلهای عایقدار یا روکشدار، ترکیبی از اکستروژن مواد خاص با کنترل PLC و تجهیزات خنککننده، چاپ و برداشت پاییندست. مشاهده محصول →
در سمت پایین دست، دمای مذاب تنها نیمی از ماجرا است: مخزن خنککننده و کشش جذب تصمیم میگیرد که آیا عایق ابعاد قالب را حفظ میکند یا خیر. یک سیستم کنترل کشش که در چند نیوتن نگه میدارد، از بیضیشدن و انقباض که اپراتورها اغلب اکسترودر را مقصر میدانند، جلوگیری میکند.
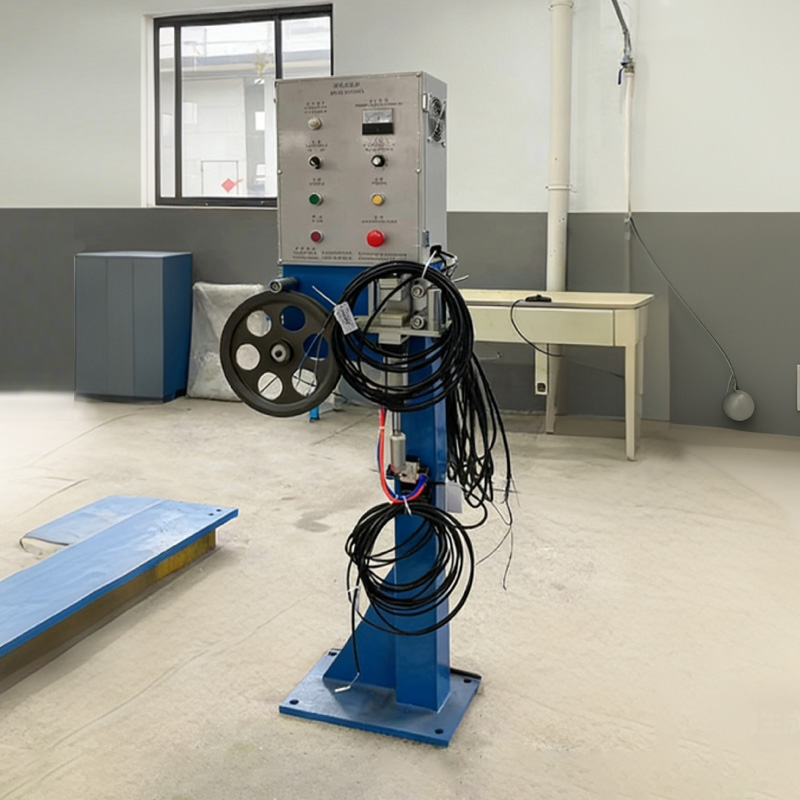 سیستم کنترل کشش سیم و کابل برای سیم پیچ یک سیستم جانبی که کشش کابل را در زمان سیم پیچی تنظیم می کند تا از کشش، آسیب، سیم پیچ شل و آرایش نامرتب جلوگیری کند. مشاهده محصول →
نگهداری، سوابق و انطباق
یک پنجره دما فقط به اندازه تجهیزات اطراف ترموکوپل قابل اعتماد است. سه روال نگهداری آن را صادقانه نگه می دارد:
- نوارهای بخاری را دوباره سفت کنید و هر ربع تماس را چک کنید. یک نوار شل یک نقطه سرد ایجاد می کند که به درستی در حسگر و به اشتباه در مذاب خوانده می شود.
- دو بار در سال و همیشه پس از تعویض پیچ یا بشکه، ترموکوپل ها و کنترلرها را در برابر پروب مرجع بررسی کنید.
- ردیابی تعداد ژل و افزایش فشار بسته صفحه نمایش در هر تعداد تولید. یک روند افزایشی فشار در دمای مذاب ثابت معمولاً به آلودگی یا سایش پیچ اشاره دارد، نه به خطای دما.
در مورد انطباق، رکورد دمای مذاب بخشی از شواهد فرآیند مورد نیاز برای کابل LV تحت IEC 60502-1 و برای اعلامیه های واکنش CPR به آتش تحت EN 50575 است، که در آن فرمول ترکیب و تاریخچه حرارتی آن هر دو اعلامیه را تغذیه می کنند. دمای مذاب، شماره قطعه مرکب و شناسه قرقره را در یک رکورد مرتبط نگه دارید. وقتی مشتری می پرسد چرا یک دسته متفاوت رفتار می کند، آن لینک به جای چند روز در عرض چند دقیقه به سوال پاسخ می دهد. مستندات RoHS و REACH باید با قطعه مرکب سفر کنند، نه تنها با قرقره تمام شده.
LLDPE شما را برای اجرای کمی داغتر از LDPE مجازات نمی کند - شما را برای اجرای دستور العمل کپی مجازات می کند. دمای 120 تا 130 درجه سانتیگراد را به عنوان نقطه ذوب در صفحه داده، 180 تا 230 درجه سانتیگراد را به عنوان پنجره پردازش روی پانل و 205 تا 215 درجه سانتیگراد را به عنوان هدف عملی برای عایق کاری کابل در نظر بگیرید. سپس به جای اعتماد به نمایشگر کنترلر، آن را با یک کاوشگر سوزنی در قالب بررسی کنید و عدد را برای هر قرقره یادداشت کنید. این عادت به تنهایی بسیاری از مشکلات سطحی، ژل و بیضی را که به این ترکیب متهم می شود، برطرف می کند.