LANGUAGE
یک کارخانه کابل کار ژاکت را روی پلی اتیلن خطی با چگالی کم با پروفیل بشکه ای باقی مانده از سفارش LDPE اجرا می کند. در عرض نیم ساعت فشار مذاب بالا رفته است، سطح مه آلود به نظر می رسد و دستگاه تست جرقه شروع به ثبت عیوب می کند. هیچ چیز روی خط خراب نیست. رزین به سادگی در دمایی متفاوت از دمایی که پروفایل برای آن نوشته شده است ذوب می شود.
خط پایین: نقطه ذوب LLDPE حدود 120 تا 128 درجه سانتیگراد به عنوان پیک DSC، تقریباً 10 تا 15 درجه سانتیگراد بالای LDPE و 8 تا 12 درجه سانتیگراد زیر HDPE است. ذوب در حدود 105 تا 112 درجه سانتیگراد شروع می شود و در حدود 130 درجه سانتیگراد به پایان می رسد. این محدوده، نه یک رقم واحد، دمای منطقه تغذیه، فشار مذاب مورد انتظار، و مقدار ژل ذوب نشده می تواند در دیواره عایق باقی بماند را تعیین می کند.
بخشهای زیر به این موضوع میپردازند که این عدد از کجا میآید، انتخاب comonomer چگونه آن را تغییر میدهد، و چگونه آن را به تنظیمات بشکه، کنترل تنش و قوانین بازرسی ورودی که روی خط در حال اجرا است، تبدیل میشود.
نقطه ذوب LLDPE در واقع چیست؟
کالریمتری اسکن تفاضلی ذوب شدن را به صورت منحنی و نه نقطه ای گزارش می کند. در دومین دوره گرمایش، یک LLDPE استاندارد شروع برون یابی نزدیک به 105 تا 112 درجه سانتیگراد، پیک بین 120 تا 128 درجه سانتیگراد و بازگشت به حالت اولیه را بین 128 تا 135 درجه سانتیگراد نشان می دهد. عرضهکنندگان اوج را نقل میکنند زیرا از آزمایشگاهی به آزمایشگاه دیگر به خوبی تکرار میشود، اما شروع رقمی است که هنگام تنظیم منطقه تغذیه اهمیت دارد.
پیک DSC، گرمای دوم
120 تا 128 درجه سانتیگراد برای گریدهای بوتن، هگزن و اکتن معمولی در 10 درجه سانتیگراد در دقیقه، به ازای ASTM D3418 یا ISO 11357-3.
شروع ذوب
105 تا 112 درجه سانتی گراد ذوب جزئی از اینجا شروع می شود، بنابراین این عددی است که باید هنگام نوشتن مشخصات بشکه رعایت شود.
نقطه نرم شدن ویکات
88 تا 100 درجه سانتی گراد این سفتی تحت بار را توصیف می کند، نه ذوب شدن، و استفاده از آن به عنوان نقطه تنظیم مذاب باعث افزایش موج می شود.
دمای مذاب عملی
190 تا 220 درجه سانتیگراد در قالب، تقریباً 60 تا 90 درجه سانتیگراد بالاتر از پیک، بنابراین پلیمر کاملاً ذوب و همگن است.
چگالی به طور قابل پیش بینی اوج را جابه جا می کند. نمرات بین 0.915 و 0.922 g/cm³، آنهایی که برای فیلم های انعطاف پذیر و ژاکت های کابل استفاده می شوند، در دمای 120 تا 123 درجه سانتی گراد ذوب می شوند. درجات بین 0.926 و 0.940 g/cm³ پیک را به 126 تا 130 درجه سانتی گراد می رساند و در ناحیه فشرده سازی به HDPE نزدیکتر عمل می کند.
چرا LLDPE بالاتر از LDPE ذوب می شود؟
تفاوت از شاخه معماری ناشی می شود. LDPE تحت فشار بالا تولید می شود و شاخه های بلند زنجیره ای را روی ستون فقرات حمل می کند. این شاخه ها برای ورود به شبکه کریستالی بیش از حد حجیم هستند، بنابراین رشد کریستال را قطع می کنند و بلورینگی را در حدود 35 تا 45 درصد نگه می دارند. LLDPE با یک کاتالیزور هماهنگی تولید می شود، بنابراین ستون فقرات آن خطی می ماند و فقط شاخه های کوتاه دو تا شش کربن از آن آویزان است. شاخههای کوتاه نیز از شبکه حذف میشوند، اما بخشهای خطی بین آنها به مراتب کارآمدتر به لایهها تا میشوند. بلورینگی تا حدود 45 تا 55 درصد افزایش می یابد و اوج ذوب با آن افزایش می یابد.
توزیع وزن مولکولی اثر را تقویت می کند. LLDPE دارای توزیع باریکتر و بدون انشعاب با زنجیره بلند است، بنابراین به طور قابل توجهی نسبت به LDPE نازک شدن برشی کمتری دارد. در همان شاخص مذاب، گشتاور پیچ بیشتری میطلبد، فشار قالب بالاتری ایجاد میکند و قدرت مذاب کمتر و تورم قالب کمتری را نشان میدهد. پیچ بهینهسازی شده برای LDPE معمولاً در LLDPE عملکرد ضعیفی دارد، حتی زمانی که دمای هر منطقه از قبل درست باشد.
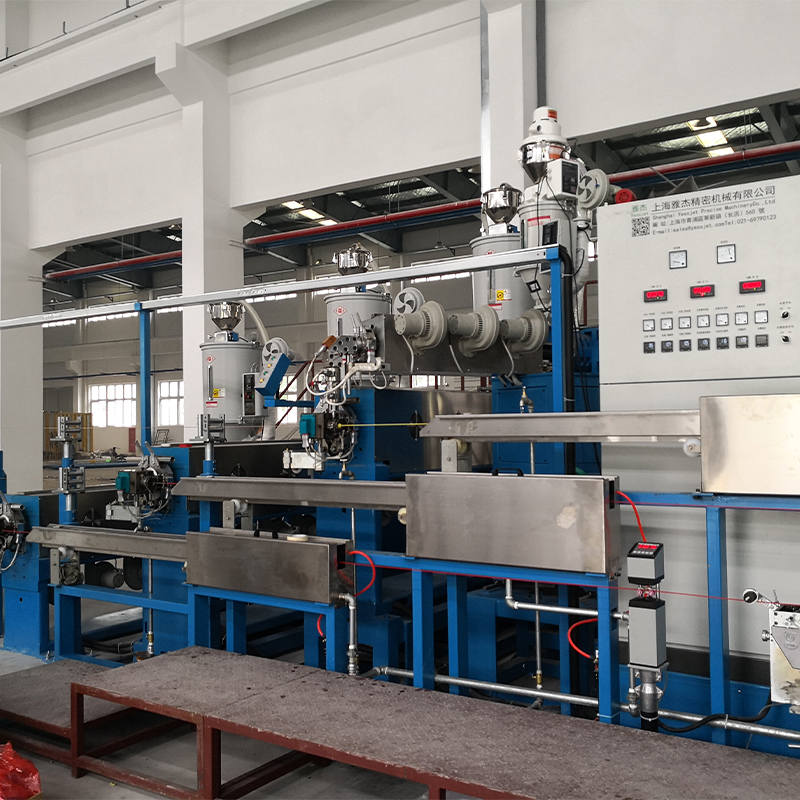 اکسترودر کابل پی وی سی کامل اتوماتیک برای عایق کاری و روکش سیستم اکستروژن یکپارچه برای عایقها و ژاکتهای کابل پلیاتیلن و پی وی سی، مناسب زمانی که طراحی پیچ و خط باید با پردازش پلی اتیلن درخواستی مطابقت داشته باشد. مشاهده محصول →
داده های ذوب درجه به درجه
مقایسه زیر چهار خانواده پلی اتیلن را پوشش می دهد که اغلب در خطوط کابل و فیلم ظاهر می شوند. محدوده درجات تجاری را در بر می گیرد. یک مقدار مشخص می تواند در هر جایی از آنها بنشیند.
نشانگرهای پنهان در پشت یک عدد ذوب
یک دیتاشیت معمولا یک پیک منفرد را فهرست می کند. نمودار زیر نشان می دهد که این عدد چه چیزی را پنهان می کند: بسته به اینکه از کدام کومونومر آلفا الفین استفاده شده است، پیک تا 15 درجه سانتی گراد حرکت می کند، حتی زمانی که چگالی و شاخص مذاب یکسان به نظر می رسند.
دو سیگنال دیگر در منحنی پنهان می شوند. پیک حرارت اول و دوم می تواند بین دو تا چهار درجه متفاوت باشد و تنها گرمای دوم خود رزین را منعکس می کند. پهنای پیک نیز اهمیت دارد: محدوده مذاب وسیع به توزیع ترکیب گسترده و خطر ژل بالاتر اشاره دارد، در حالی که پیک تیز بین سه تا پنج درجه نشان دهنده درجه یکنواخت متالوسن است. یک جابجایی دو درجه ای بین قطعات تامین کننده معمولاً برابر با تغییر چگالی 0.002 تا 0.003 g/cm³ است که برای جابجایی فشار مذاب به اندازه چند بار کافی است.
تبدیل نقطه ذوب به تنظیمات بشکه
هنگامی که شروع و اوج مشخص شد، نمایه خود را می نویسد. منطقه تغذیه بسیار پایینتر از شروع باقی میماند، بنابراین بستر جامد به انتقال ادامه میدهد، ناحیه فشردهسازی از محدوده ذوب عبور میکند، و منطقه اندازهگیری کار را در بالای اوج به پایان میرساند.
- منطقه تغذیه: 150 تا 170 درجه سانتیگراد، تقریباً 40 تا 50 درجه سانتیگراد زیر شروع، برای جلوگیری از ذوب شدن و افزایش زودرس.
- منطقه فشرده سازی: 185 تا 205 درجه سانتیگراد، جایی که اکثر ساختار بلوری از بین می رود و مذاب متراکم می شود.
- منطقه اندازه گیری: 200 تا 215 درجه سانتی گراد، برای همگن سازی و افزایش فشار.
- آداپتور و کراس هد: 200 تا 220 درجه سانتی گراد، با کابل های متقاطع اغلب در انتهای پایینی برای محدود کردن افتادگی قبل از مخزن خنک کننده.
دمای مذاب در قالب باید بین 200 تا 220 درجه سانتیگراد باشد. تقریباً به زیر 180 درجه سانتیگراد می رسد و ژل های ذوب نشده در دیوار باقی می مانند و به صورت لکه های سطحی یا نقاط ضعف در آزمایش جرقه ظاهر می شوند. فشار به بالای 250 درجه سانتیگراد و اکسیداسیون تسریع می شود، زمان ماندگاری بحرانی می شود و تشکیل ژل افزایش می یابد حتی اگر رزین از نظر فنی هنوز پایدار باشد.
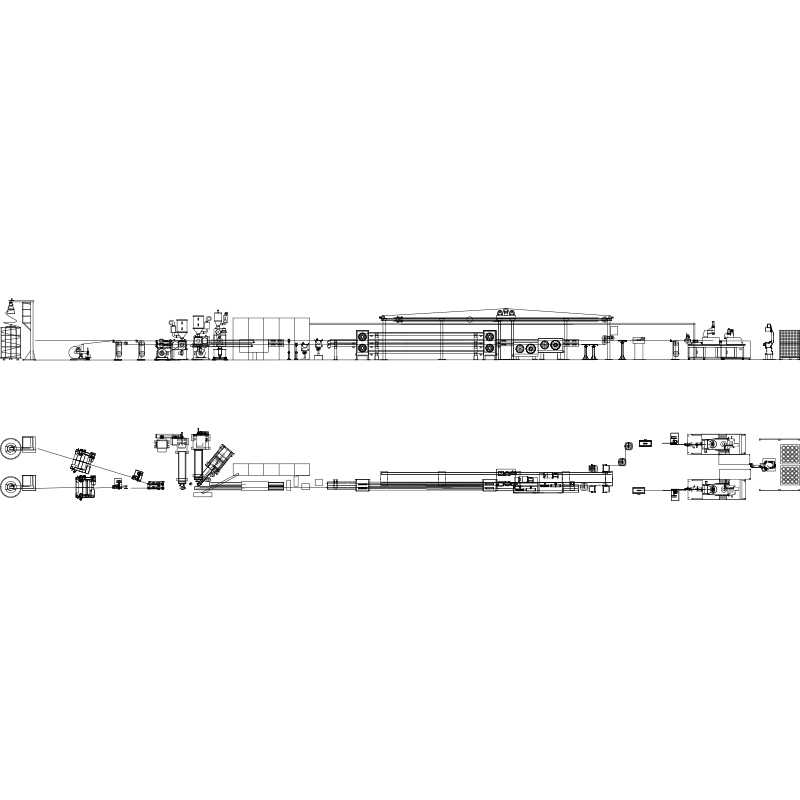 خط اکستروژن سیم و کابل خودکار با کنترل دمای PLC خط یکپارچه برای عایق کاری یا روکش سیم ها، با پیچ و بشکه وارداتی، کنترل PLC و تنظیم دقیق دما برای اکستروژن پایدار. مشاهده محصول →
قدرت ذوب پایین نیمه دوم داستان است. LLDPE پس از خروج از قالب شکل خود را ضعیف نگه می دارد، بنابراین کنترل قطر به شدت به کشیدن و سیم پیچی پایدار بستگی دارد تا هندسه قالب به تنهایی. سیستم های انباشته کننده و رقصنده برای خطوط اکستروژن پیوسته تغییرات سرعت را در حین تغییر قرقره جذب کرده و در زمانی که مذاب سرد می شود، کشش را ثابت نگه دارید.
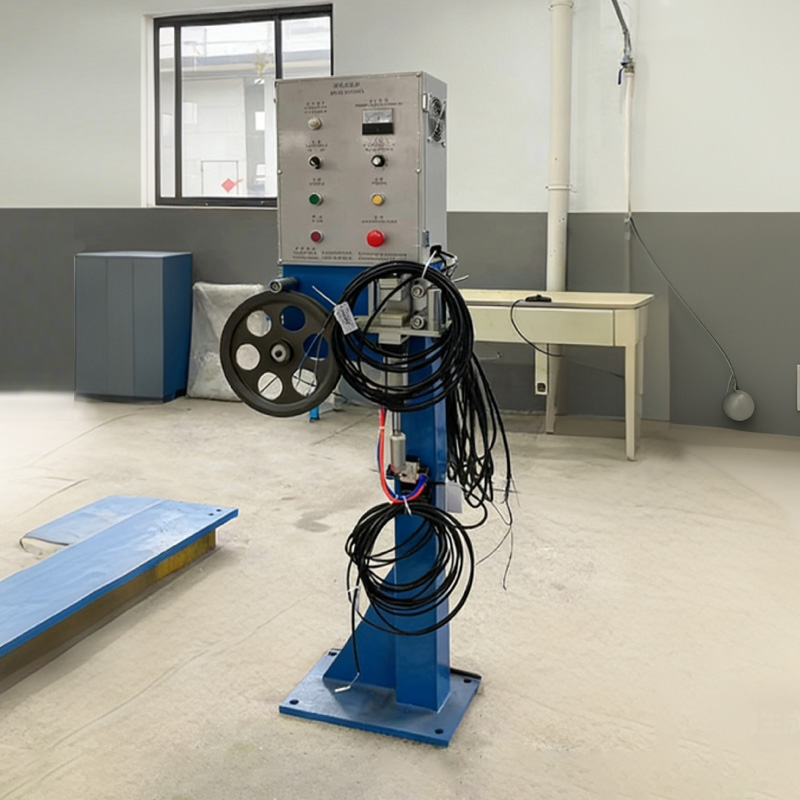 سیستم کنترل کشش کابل سیم برای سیم پیچ پایدار سیستم جانبی که تنش کابل را در طول سیم پیچی تنظیم می کند تا از کشش، شل شدن و بی نظمی جلوگیری کند و از کیفیت ثابت کابل پشتیبانی کند. مشاهده محصول →
جایی که حجم LLDPE در واقع می رود
کابل و سیم بخش واقعی اما کوچکی از مصرف جهانی LLDPE است. این زمینه زمانی اهمیت دارد که یک تامین کننده درجه را تغییر دهد، ظرفیت را مجدد تخصیص دهد، یا زمانی که یک کارخانه در مورد تخصیص رزین علیه تولیدکنندگان فیلم مذاکره می کند.
- فیلم و بسته بندی شامل فیلم کششی و کشاورزی: حدود 62 درصد
- محصولات قالب گیری تزریقی: حدود 12 درصد
- قالب گیری چرخشی: حدود 9 درصد
- عایق کابل و سیم، ژاکت و ترکیبات: حدود 7 درصد
- لوله ها، لوله ها و سایر اکستروژن ها: حدود 5 درصد
- مستربچ، چسب و متفرقه: حدود 5 درصد
توالی انتخاب و راه اندازی
یک ترتیب تکرارپذیر از عملیات باعث میشود که تغییر تبدیل به یک عملیات ضایعاتی نشود.
- منحنی DSC واقعی را برای لات بکشید، نه فقط پیک صفحه داده، و دمای شروع را تأیید کنید.
- چگالی و کومونومر را با استفاده نهایی مطابقت دهید: درجه های ژاکت انعطاف پذیر نزدیک به 0.920 گرم بر سانتی متر مکعب، ساختار سفت تر تا 0.935 گرم بر سانتی متر مکعب.
- ناحیه تغذیه را 40 تا 50 درجه سانتیگراد کمتر از شروع اندازه گیری شده تنظیم کنید، سپس مناطق فشرده سازی و اندازه گیری را طی مراحل بالا ببرید.
- قبل از لمس سرعت خط، دمای مذاب و فشار مذاب را حداقل ده دقیقه ثابت نگه دارید.
- کیفیت دیوار را با آزمایش جرقه یا شمارش ژل در سی دقیقه اول بررسی کنید، در حالی که دستگاه هنوز از نظر حرارتی منبسط می شود.
- مشخصات بشکه، دمای مذاب و تعداد رزین را با هم ثبت کنید تا کار مشابه بعدی از یک نقطه مشخص شروع شود.
نکات تست، نگهداری و انطباق
داده های نقطه ذوب تنها زمانی مفید است که اندازه گیری قابل اعتماد باشد. سلول DSC را با ایندیوم در دمای 156.6 درجه سانتیگراد مجدد کالیبره کنید و حداقل یک بار در سال خط پایه را بررسی کنید، زیرا یک ثابت سلولی در حال حرکت هر پیک گزارش شده را یک یا دو درجه تغییر می دهد. ترموکوپلهای بشکهای مستحق همین توجه هستند: یک خطای پنج درجه در یک منطقه اندازهگیری، بیشتر از بسیاری از انواع رزین، نمایه واقعی را تغییر میدهد.
ذخیره سازی ساده است. LLDPE رطوبت سنجی نیست و معمولاً نیازی به خشک کردن ندارد، اما به محافظت در برابر اشعه ماوراء بنفش و آلودگی متقاطع با PVC نیاز دارد، که به جای شستشوی مستقیم، نیاز به یک ترکیب پاکسازی مناسب در هنگام تعویض دارد. برای محصولات کابلی، دادههای ذوب از بازرسی ورودی و قابلیت ردیابی تعداد زیادی پشتیبانی میکنند، در حالی که کالای نهایی هنوز باید آزمایشهای جرقه، کشش و کشیدگی خود را پشت سر بگذارد.
در سمت فرآیند، بررسیهای معمول روند فشار مذاب، بار موتور و تعداد ژل، مشکلات ذوب را قبل از رسیدن به مشتری تشخیص میدهند. در جایی که خطوط به جای جایگزینی ارتقا می یابند، یک راه اندازی اکسترودر بازبینی شده می تواند ارزش بیشتری نسبت به یک پیچ جدید داشته باشد. راهنمای اکسترودر کابل PE و PVC با راندمان بالا بررسی های عملی همراه با آن بررسی را پوشش می دهد.