LANGUAGE
یک پردازنده کابلی در آسیای جنوب شرقی اخیراً یک ترکیب پلی اتیلن درجه اکستروژن را با یک رزین تزریقی ارزانتر تعویض کرده تا تقریباً 0.12 دلار در هر کیلوگرم صرفهجویی کند. ساعت اول دویدن عادی به نظر می رسید. در ساعت دوم، ضخامت دیواره از حد تحمل خارج شد، موج سطحی ظاهر شد، و تقریباً 12 درصد از خروجی آن تغییر باید برداشته شده و دوباره پردازش شود. رزین بد نبود. این به سادگی درجه اشتباهی برای یک اکسترودر بود.
این تجربه به این نتیجه اشاره دارد که این مقاله حول محور آن ساخته شده است: پلیمرهای درجه اکستروژن یک برچسب بازاریابی نیستند. آنها فرمولاسیون های پلیمری با وزن مولکولی بالاتر، توزیع وزن مولکولی عمداً متعادل و شاخص جریان مذاب کمتری هستند که همگی طوری طراحی شده اند که شکل و ابعاد خود را در هنگام عبور از قالب با سرعت بالا حفظ کنند. انتخاب بر اساس قیمت به تنهایی تقریباً همیشه هزینه بیشتری در ضایعات، زمان خرابی و کابل رد شده نسبت به حق بیمه کوچکی که صرفه جویی می کند، دارد.
نتیجه گیری اصلی
استحکام مذاب، پایداری جریان و مقاومت حرارتی تعیین میکند که آیا یک ماده روی خط اکستروژن به خوبی اجرا میشود یا خیر. رزین های درجه تزریق فاقد استحکام مذاب برای حفظ تحمل ابعادی در قالب هستند، به همین دلیل است که درجه های اکستروژن برای عایق و روکش کابل مشخص می شود.
چه چیزی یک پلیمر درجه اکستروژن را تعریف می کند
سه ویژگی قابل اندازه گیری پلیمرهای درجه اکستروژن را از همتایان درجه تزریقی آنها جدا می کند. هنگامی که این موارد مشخص شد، بقیه انتخاب مواد قابل پیش بینی تر می شود.
- وزن مولکولی و توزیع: گریدهای اکستروژن در انتهای خانواده رزین با وزن مولکولی بالاتر قرار دارند. زنجیرههای پلیمری طولانیتر به مذاب قدرتی میدهد که از قالب کشیده شود و بهجای پارگی یا افتادگی، به یک لایه یا غلاف عایق ثابت تبدیل شود.
- شاخص جریان مذاب (MFI یا MFR): اکثر رزین های پلی اتیلن و پلی اتیلن درجه اکستروژن در محدوده 0.3 تا 5 گرم در 10 دقیقه قرار دارند، در حالی که درجه های تزریق اغلب بین 8 تا 60 گرم در 10 دقیقه است. MFI کمتر به این معنی است که مذاب در برابر افتادگی مقاومت می کند و سطح مقطع خود را در هنگام سرد شدن حفظ می کند.
- قدرت متورم و ذوب قالب: قدرت مذاب مقاومت در برابر کشش است و تورم قالب انبساط طبیعی مذاب هنگام خروج از قالب است. نمرات اکستروژن تورم قالب را قابل پیش بینی نگه می دارد، بنابراین طول زمین قالب، فاصله کشش به پایین و مشخصات خنک کننده را می توان با اطمینان طراحی کرد.
- تثبیت حرارتی: ترکیبات اکستروژن دارای تثبیت کننده هایی هستند که با زمان ماندگاری طولانی تر در بشکه و قرار گرفتن در معرض دمای بالاتر در قالب مطابقت دارند. این بیشتر برای پی وی سی و XLPE اهمیت دارد، جایی که تخریب کنترل نشده باعث ایجاد لکه های سیاه و نقص سطح می شود.
خانواده های معمولی درجه اکستروژن برای تولید کابل
LDPE / LLDPE
MFI 0.5-2. انعطاف پذیر و مقاوم در برابر ترک خوردگی برای عایق کاری و ژاکت های سبک در مخابرات و سیم ساختمان استفاده می شود.
HDPE
MFI 0.3-1.5. سفت با استحکام کششی بالا. برای کانال ها، مجراها و ژاکت های بیرونی سنگین استفاده می شود.
PVC
K-value 65-75 برای فرمولاسیون های انعطاف پذیر. ذاتاً ضد شعله است و به راحتی پلاستیک می شود. پیش فرض برای روکش های ولتاژ پایین و متوسط.
PP
MFI 0.5-3. چگالی کم، مقاومت شیمیایی خوب. رایج در عایق کابل خودرو و نوار پرکننده.
XLPE
ترکیب PE قابل اتصال متقابل با MFI حدود 1 قبل از پخت. استحکام دی الکتریک بالا و درجه حرارت مداوم 90 درجه سانتیگراد. استاندارد برای عایق های فشار متوسط و بالا.
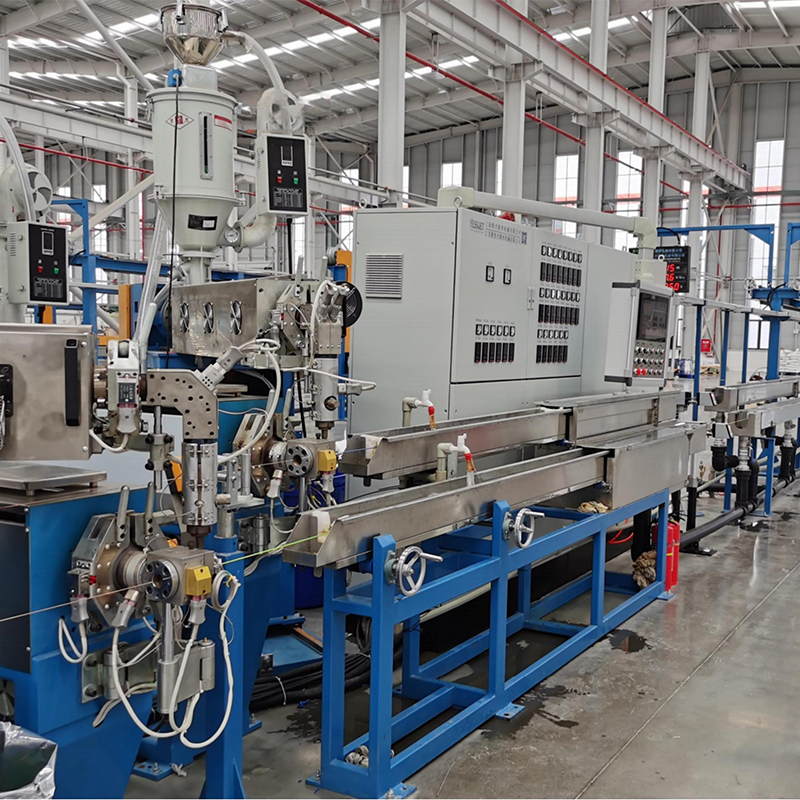
از آنجایی که PE و PVC بیشترین حجم اکستروژن کابل را بر حسب تناژ تشکیل می دهند، پیکربندی اکسترودر به همان اندازه که ترکیب شیمیایی آن اهمیت دارد. ماشینی که هم پلی اتیلن و هم پی وی سی را بدون ابزارآلات مجدد کار می کند، به کارخانه اجازه می دهد زمان تغییر را کاهش دهد و از آلودگی متقابل مواد جلوگیری کند. یک مثال، اکسترودر کابل PE/PVC با کارایی بالا تمام اتوماتیک است که ترکیبی از پیچ دو منظوره، کنترل دما دقیق و ویژگیهای آزادسازی سریع بشکه برای سوئیچینگ ترکیبی است.
 اکسترودر کابل PE/PVC تمام اتوماتیک با کارایی بالا با پیچ دو منظوره این اکسترودر از سوئیچ سریع بین پلی اتیلن و پی وی سی بدون استفاده از ابزار مجدد پشتیبانی می کند و یک پیچ دو منظوره و کنترل دقیق دما را ترکیب می کند. برای گیاهانی که هدفشان کاهش زمان تغییر و خطر آلودگی است مناسب است. مشاهده محصول →
درجه اکستروژن در مقابل درجه تزریق: مقایسه مستقیم
مقایسه زیر تفاوت های عملی را نشان می دهد که روی خط تولید کابل تأثیر می گذارد. اعداد یک خانواده رزین PE یا PP را فرض می کنند. PVC معمولاً به جای MFI توسط K-value رتبه بندی می شود.
اموال
درجه اکستروژن
درجه تزریق
تاثیر بر تولید
MFI (گرم/10 دقیقه)
0.3-5
8-60
کنترل ابعادی بعد از قالب
قدرت ذوب
بالا
کم تا متوسط
از افتادگی و افتادگی گردن جلوگیری می کند
رفتار متورم مرگ
قابل پیش بینی
به طور گسترده ای متفاوت است
یکنواختی ضخامت دیوار
توزیع وزن مولکولی
سفارشی، اغلب دو وجهی
باریک تر
تعادل خروجی و ثبات
بارگذاری تثبیت کننده حرارتی
تمدید شد
استاندارد
در برابر تخریب در طول اقامت مقاومت می کند
حق بیمه قیمت
پایه 5% تا 15%
پایه
نرخ ضایعات پایین تر، حق بیمه را جبران می کند
مقادیر محدوده مرجع معمولی برای ترکیبات اکستروژن کابل هستند. همیشه بر اساس برگه اطلاعات فنی تامین کننده تأیید کنید.
در عمل، اگر حتی یک یا دو درصد ضایعات کمتری تولید شود، حق بیمه گرید اکستروژن بازیابی می شود. یک رویداد قراضه 12 درصدی، مانند مثال افتتاحیه، بسیار بیشتر از صرفه جویی در مواد هزینه دارد.
معیارهای پنهان: خواندن صحیح MFI برای اکستروژن کابل
شماره MFI برگه مشخصات نحوه جریان پلیمر در قالب استاندارد با بار ثابت را توصیف می کند، نه اینکه چگونه در ترکیب پیچ و قالب شما عمل می کند. نمودار زیر مقادیر معمولی MFI درجه اکستروژن را برای پلیمرهایی که بر عایق و روکش کابل غالب هستند نشان می دهد. PVC حذف شده است زیرا با K-value رتبه بندی می شود.
LDPE 0.8
LLDPE 1.0
HDPE 0.5
PP 1.5
XLPE 1.0
شاخص جریان مذاب معمولی بر حسب گرم در 10 دقیقه برای پلیمرهای کابلی درجه اکستروژن. پی وی سی با K-value رتبه بندی می شود و نشان داده نمی شود.
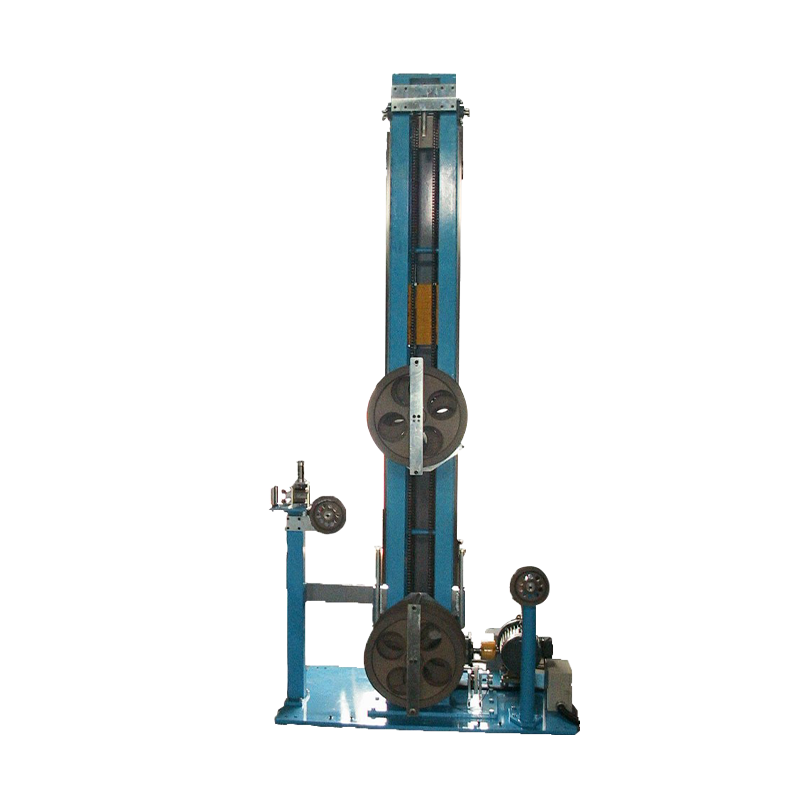
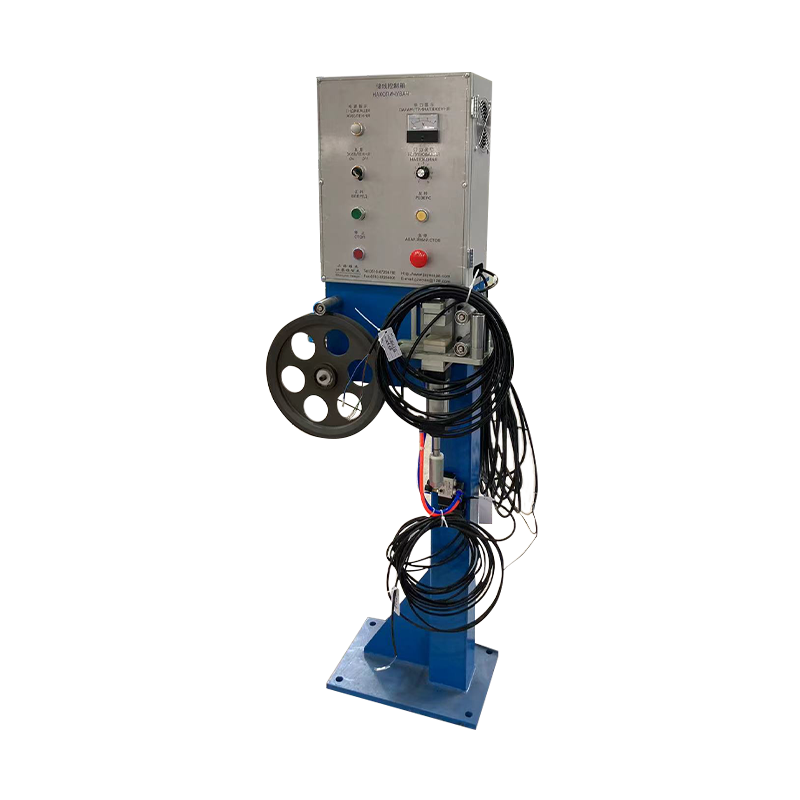
معیار پنهان پشت MFI، پایداری دمای مذاب است. اگر اکسترودر نتواند دمای مذاب را در 3± درجه سانتیگراد در قالب نگه دارد، حتی یک درجه به درستی مشخص شده، تغییر قطر را نشان می دهد. هندسه پیچ، خنک کننده بشکه و کنترل کشش بالادست همگی به این پایداری وارد می شوند. برای خطوطی که باید به طور مداوم از طریق تغییرات قرقره اجرا شوند، سیستم های انباشته کننده و رقصنده برای خطوط اکستروژن پیوسته تنش و سرعت را ثابت نگه دارید تا اکسترودر یک بار ثابت را ببیند.
توزیع پلیمرهای گرید اکستروژن در سیم و کابل
سازندگان کابل به ندرت از تمام خانواده های پلیمری به طور یکسان استفاده می کنند. توزیع زیر منعکس کننده مصرف معمولی در بخش سیم و کابل است.
پی وی سی - 34٪
XLPE - 26٪
LDPE / LLDPE - 18٪
HDPE - 8٪
PP - 10٪
دیگران - 4٪
پی وی سی به دلیل ارزان بودن، ذاتاً مقاوم در برابر شعله و پردازش آسان در دماهای متوسط است که آن را در سیم های ساختمانی و کابل های ولتاژ پایین غالب می کند. XLPE به دلیل استحکام دی الکتریک و درجه حرارتی بالاتر، حدود 90 درجه سانتیگراد مداوم در اکثر استانداردها، از آن پیروی می کند، که آن را به عنوان پیش فرض برای کابل های برق با ولتاژ متوسط و بالا تبدیل می کند. گریدهای پلی اتیلن پایه اصلی عایق کابل های ارتباطی هستند و PP به دلیل مقاومت شیمیایی و چگالی کم در سیم کشی خودرو رشد کرده است.
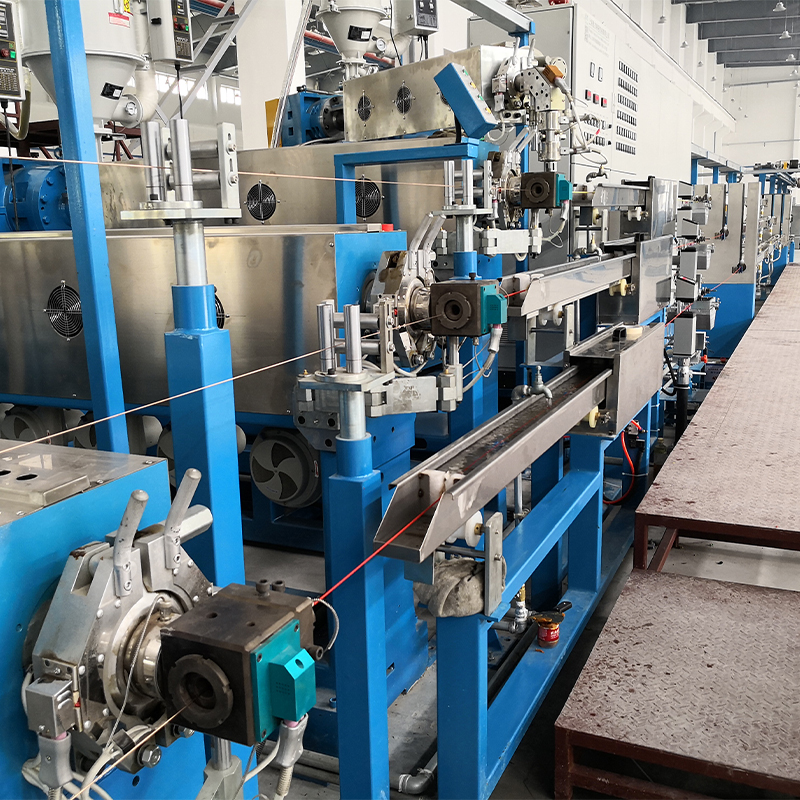
پردازش XLPE به یک پروفیل دمای کنترل شده و یک مخزن آب بعد از قالب نیاز دارد تا دمای مذاب به سرعت پایین بیاید. به همین دلیل است که خطوط XLPE معمولاً از پیکربندی اکسترودر مخزن آب استفاده می کنند.
 اکسترودر کابل XLPE/PE با مخزن آب خنک کننده برای پردازش کنترل شده این اکسترودر که برای عایق های XLPE و PE طراحی شده است، دارای مخزن آب چند بخش برای خنک سازی سریع و ضخامت یکنواخت است. این به عایق ناهموار و خنک کننده کند می پردازد و از عملکرد الکتریکی پایدار در کابل های برق و ارتباط پشتیبانی می کند. مشاهده محصول →
فرآیند انتخاب پنج مرحله ای عملی
این گردش کار، مهندسی فرآیند و تدارکات را از یک صفحه خالی به یک درجه واجد شرایط بدون حدس و گمان می برد.
مرحله 1 - مشخصات را تعریف کنید
کلاس ولتاژ، اندازه هادی، درجه حرارت مداوم، نیاز شعله و هدف انعطاف پذیری را ثبت کنید. این بلافاصله میدان پلیمر را باریک می کند.
مرحله 2 - لیست کوتاه خانواده های رزین
PVC برای روکش عمومی، XLPE برای کابل های برق، PE برای عایق های ارتباطی و PP در جایی که مقاومت شیمیایی یا وزن اهمیت دارد.
مرحله 3 - MFI را با پیچ و قالب مطابقت دهید
گریدهای کم MFI به گشتاور موتور بیشتر و پیچ طراحی شده برای برش بالاتر نیاز دارند. نمرات با MFI بالا نیاز به کنترل دمای قالب دقیق تری دارند. نسبت L/D و نسبت تراکم را بررسی کنید.
مرحله 4 - یک آزمایش کنترل شده را اجرا کنید
با سرعت تولید و دمای ذوب ورود به سیستم، فشار سر و تغییر قطر حداقل به مدت یک ساعت کار کنید. یک نوار با قطر 1± درصد یک هدف عملی است.
مرحله 5 - پنجره و منبع ممیزی را قفل کنید
دمای بشکه، سرعت پیچ و نسبت افت را در یک روش مستند ثابت کنید. مطابق با IEC 60502، UL 1581 یا استاندارد کابل مربوطه اعتبار سنجی کنید.
تجهیزات نیمه دیگر معادله است. اگر در حال برنامهریزی یک کارخانه جدید یا یک بازسازی بزرگ هستید، یک خط اکستروژن کامل سیم و کابل با پیچ، قالب، مخزن خنککننده و برداشت، از مشکلات سازگاری که هنگام مونتاژ ماشینهای تامینکننده مختلف در محل ظاهر میشوند، جلوگیری میکند. خط اکستروژن آن مراحل را به عنوان یک سیستم واحد ادغام می کند.
 خط اکستروژن سیم و کابل یکپارچه با اجزای همسان این خط کامل، پرداخت، صاف کردن، اکستروژن، خنک کننده، چاپ و برداشت را به عنوان یک سیستم واحد یکپارچه می کند. انتخاب آن از مسائل مربوط به سازگاری ناشی از اختلاط تامین کنندگان، اطمینان از عملکرد قابل اعتماد برای کارخانه های جدید یا بازسازی های بزرگ جلوگیری می کند. مشاهده محصول →
روش های نگهداری و انطباق که از درجه محافظت می کند
هنگامی که یک نمره واجد شرایط شد، بزرگترین خطرات از انتخاب به نظم و انضباط فرآیندی تغییر می کند.
حمل و نگهداری مواد
- کنترل رطوبت: حتی پلیمرهایی با جذب رطوبت کم در صورت نگهداری در شرایط مرطوب، باعث ایجاد لکه روی سطح می شوند. ترکیبات را در بسته بندی مهر و موم شده اصلی نگهداری کنید و از خشک کن قیفی برای مستربچ های رطوبت گیر و ترکیبات تخصصی استفاده کنید.
- پاکسازی بین درجات: تغییر از PVC به PE یا XLPE می تواند بقایای کربنی شده باقی بماند که ساعت ها بعد به صورت لکه های سیاه ظاهر می شود. از یک توالی پاکسازی مستند با ترکیب پاکسازی سازگار استفاده کنید.
- محدودیت های ذخیره سازی: کیسه ها را از روی زمین بریزید، دمای انبار را زیر 30 درجه سانتیگراد نگه دارید و برای جلوگیری از ریزش و انباشتگی از چرخش موجودی اولیه استفاده کنید.
انطباق و قابلیت ردیابی
- مواد محدود شده: RoHS و REACH به اعلامیه های مستند مواد از طرف تامین کننده ترکیب، با آزمایش مجدد دوره ای در صورت تغییر فرمولاسیون نیاز دارند.
- استانداردهای شعله و ایمنی: UL 1581، IEC 60332 و IEC 60754 الزامات انتشار شعله و محتوای هالوژن را تعریف می کنند که درجه اکستروژن انتخابی باید برای کابل ساختمان و صنعتی برآورده شود.
- قابلیت ردیابی دسته ای: اعداد لات پلیمری، لات های مستربچ و پارامترهای اکستروژن را برای هر دوره تولید ثبت کنید تا بتوان یک حادثه با کیفیت را در مواد، ماشین و اپراتور ردیابی کرد.
مواد با درجه اکستروژن هنوز هم می توانند پس از قالب توسط مدیریت ضعیف خراب شوند. کشش سیم پیچ ناسازگار سطح را خراش می دهد و پالت سازی خشن می تواند قرقره تمام شده را خرد یا منحرف کند. سیستم های پالت سازی رباتیک برای جابجایی حلقه کابل این خطر را با خودکار کردن بلند کردن و روی هم چیدن با حرکات کنترل شده و قابل تکرار کاهش دهید. جفت کردن پلیمر مناسب با مدیریت منظم چیزی است که تصمیم مواد را به خروجی تولید قابل اعتماد تبدیل می کند.