LANGUAGE
یک خط عایق پی وی سی 70 میلی متری که با سرعت 300 متر در دقیقه کار می کند تقریباً 36 کیلومتر هسته عایق در یک پنجره دو ساعته تولید می کند. اگر قطر نهایی به مدت ده دقیقه از آن پنجره 0.05 میلی متر خارج از محدوده تحمل مشتری باشد، چندین کیلومتر هسته به ضایعات تبدیل می شود، قرقره جمع آوری باید دوباره کار شود و انحراف معمولاً در بازرسی ورودی مشتری به جای در طبقه خود شما پیدا می شود.
کنترل فرآیند اکستروژن مجموعه ای از حلقه های بازخورد است که از این نتیجه جلوگیری می کند. دمای مذاب، فشار مذاب، سرعت پیچ، سرعت خط، قطر و کشش را در داخل پنجرههای تعریفشده، دقیقه به دقیقه نگه میدارد، و آنچه را که در هنگام بروز مشکل حرکت میکند، ثبت میکند.
پاسخ کوتاه: ابتدا مذاب، سپس بعد، سپس کشش را تثبیت کنید. پایداری دما و فشار تعیین می کند که آیا ضخامت دیوار باقی می ماند یا خیر. بازخورد قطر و ظرفیت تعیین می کند که آیا تلرانس برقرار است یا خیر. تنش و انباشت تصمیم میگیرند که آیا خط بدون توقف در یک تغییر تغییر باقی میماند یا خیر. آنها را به همین ترتیب تنظیم کنید، زیرا هر حلقه، حلقه پایین دست خود را مختل می کند.
خطی که فشار مذاب، قطر داغ، ضخامت دیواره و کشش جذب را در فواصل زمانی یک ثانیه ثبت میکند، معمولاً محل تلفات را در عرض یک هفته پس از اجرا، مدتها قبل از اینکه هرگونه ارتقای سختافزاری توجیه شود، نشان میدهد.
پنج حلقه کنترلی که تصمیم میگیرند دیوار نگه دارد یا خیر
کنترل فرآیند در خط اکستروژن یک کنترل کننده نیست. این پنج حلقه هستند که با هم تعامل دارند و این تعامل است که کار را دشوار می کند.
پروفیل حرارتی
پنج تا هفت منطقه بشکه ای در دمای 3 درجه سانتیگراد، منطقه مرگ در 2 درجه سانتیگراد نگهداری می شوند.
فشار مذاب
مبدل جلوتر از بسته صفحه نمایش، ثبات در 1 درصد از نقطه تنظیم.
سرعت پیچ و خط
دور در دقیقه پیچ با سرعت خط، با کاهش 1.4 تا 1.6 برای عایق PVC.
بازخورد بعدی
گیج لیزری در فاصله 6 تا 8 متری قالب، ظرفیت سنج برای ضخامت دیوار و خروج از مرکز.
تنش و انباشت
موقعیت رقصنده، کشش جذب بر حسب نیوتن و 30 تا 90 ثانیه طول ذخیره شده.
دمای مذاب کندترین حلقه است و اغلب با احساس تنظیم می شود. در یک خط عایق معمولی، یک رانش 5 درجه سانتی گراد در ناحیه اندازه گیری، ویسکوزیته را به اندازه ای تغییر می دهد که قطر نهایی را با سرعت ثابت پیچ 0.02 میلی متر به 0.04 میلی متر تغییر می دهد. ترموکوپل ها باید هر سه ماه یکبار با یک مرجع بررسی شوند، زیرا سنسوری که 4 درجه سانتیگراد پایین است معمولاً توسط اپراتوری جبران می شود که نقطه تنظیم را بالا می برد و هرگز آن را برنمی گرداند.
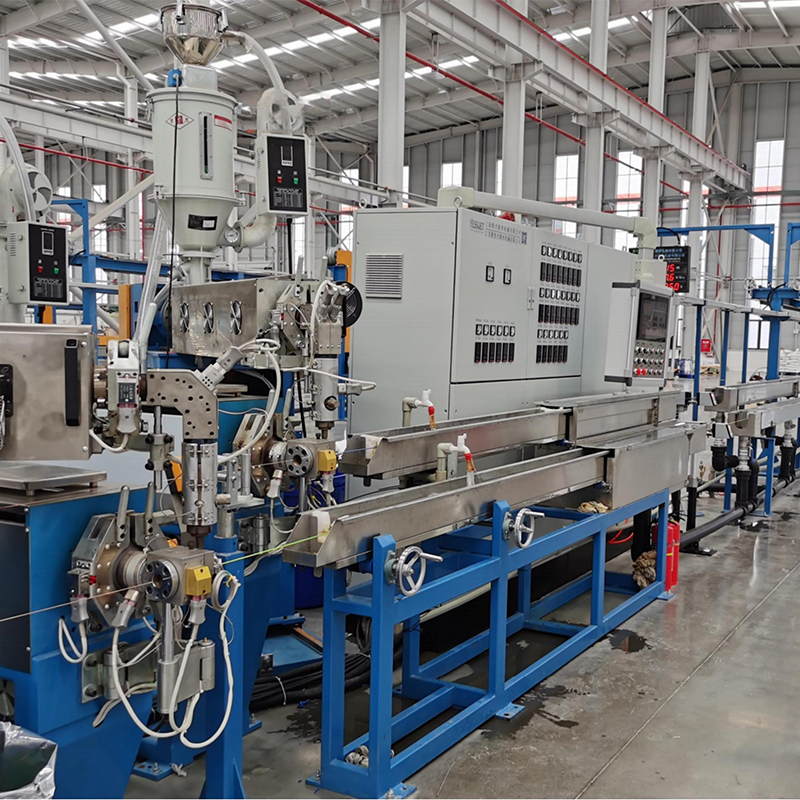
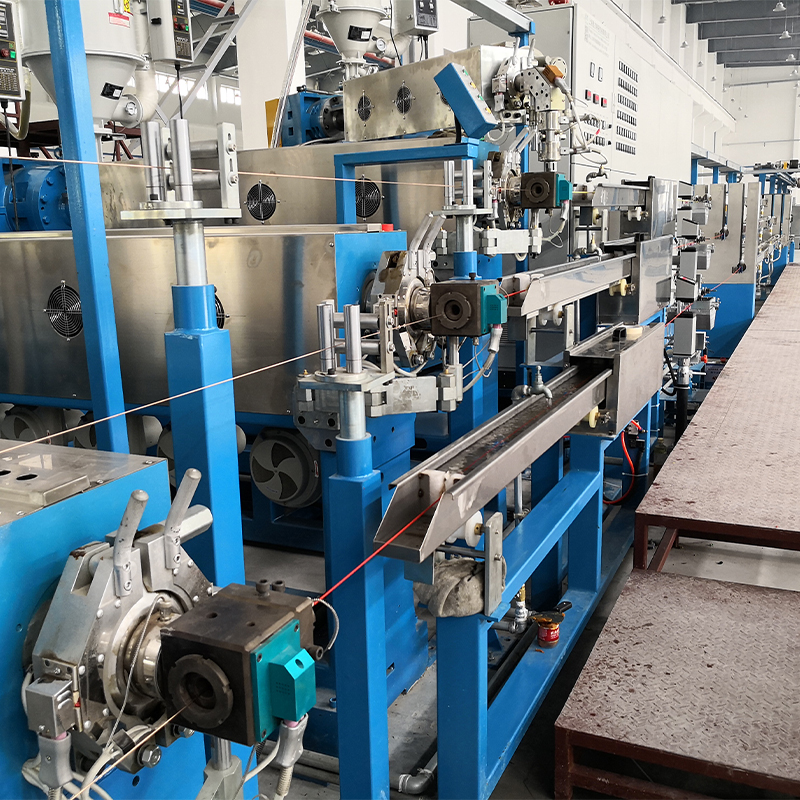
 اکسترودر کابل PE PVC با کارایی بالا تمام اتوماتیک اکسترودر کابل PE PVC High-Perf Full Auto یک سیستم تولید یکپارچه است که برای پشتیبانی از تولیدکنندگان کابل در تولید کارآمد و با دقت بالا طراحی شده است. آن اسپ... مشاهده محصول →
هندسه پیچ تعیین می کند که حلقه دما چقدر باید انجام دهد. نسبت تراکم منطبق با ترکیب، یک پروفایل فشار مسطح تولید می کند. عدم تطابق به عنوان فشار سر بالا نشان داده می شود که هیچ مقدار از تنظیم PID حذف نمی شود. شرایط بسته صفحه نمایش به همین دلیل در طرح کنترل تعلق دارد: یک بسته نیمه مسدود شده فشار سر را افزایش می دهد و خروجی را 2 تا 5 درصد تغییر می دهد. رابطه بین طراحی پیچ، خروجی و پایداری کنترل در این مورد پوشش داده شده است راهنمای اکسترودر با راندمان بالا .
قطر و ضخامت دیوار جایی است که کنترل برای مشتری قابل مشاهده است. یک گیج لیزری که در فاصله 6 تا 8 متری قالب نصب شده است، قطر گرم را نشان می دهد که 8 تا 12 درصد بزرگتر از قطر سرد روی خط عایق پلی اتیلن است، بنابراین کنترل کننده باید در حالی که گیج گرم را می بیند به سمت اهداف سرد کار کند. کشش زنجیر را میبندد: کشش جمعآوری که در چند درصد نگه داشته میشود، هسته را گرد نگه میدارد و از گاز گرفتن لایههای بالایی به عایق روی قرقره جلوگیری میکند.
مقایسه دستی، پایه PLC و کنترل حلقه بسته
سه معماری کنترل در یک طبقه مغازه ظاهر میشوند و تفاوت در تعداد به جای بروشورها نشان داده میشود.
رویکرد کنترلی
آنچه تنظیم شده است
انحراف قطر
ضایعات راه اندازی در هر تغییر
زمان تغییر
دستی
تنظیم سرعت پیچ و برداشت توسط چشم و صدا
/- 0.08 میلی متر
120 تا 200 متر
25 تا 40 دقیقه
PLC پایه، حلقه باز
نقطه تنظیم نگه داشته شد، فقط آلارم، بدون بازخورد محصول
/- 0.04 میلی متر
60 تا 100 متر
15 تا 25 دقیقه
حلقه بسته با بازخورد سنج و کشش
قطر، ضخامت دیواره، فشار مذاب و کشش به طور مداوم تنظیم می شود
/- 0.015 میلی متر
20 تا 40 متر
8 تا 12 دقیقه
جدول: نوارهای عملکردی برای یک خط عایق PVC 70 میلی متری؛ ارقام واقعی به ترکیب، طراحی پیچ و پیکربندی برداشت بستگی دارد.
ستون چهارم ستونی است که پرداخت می کند. برش ضایعات راه اندازی از 150 متر به 30 متر در هر جابجایی، در خطی که هشت بار در هفته محصول را تعویض می کند، حدود 960 متر از هسته نهایی را در هفته قبل از محاسبه هر گونه بهبودی در عملکرد حالت پایدار صرفه جویی می کند.
معیارهای پنهان: جایی که ضررها واقعاً نشان می دهند
نمودارهای قطری اغلب قبل از اینکه یک خط واقعاً تحت کنترل باشد، عالی به نظر می رسند. ثبت مجموعه وسیع تری از متغیرها در یک دوره 24 ساعته معمولاً تصویر ضرر را دوباره توزیع می کند.
دریفت قطر
34%
34%
سنبله های تنش
26%
26%
دمای ذوب
18%
18%
سایش پیچ
12%
12%
رطوبت
10%
10%
هر علتی راه حل متفاوتی دارد و تنها اولین مورد با خرید گیج بهتر حل می شود.
- تنش در هنگام تغییر تغییر می کند: رقصنده به حد مجاز سفر خود می رسد و انباشته قبل از اتمام اتصال خالی می شود. ذخیره سازی 30 تا 90 ثانیه سرعت خط یک تصمیم طراحی است، نه افزایش کنترل.
- شکار دمای مذاب: معمولاً یک فن خنک کننده خیلی سخت می چرخد یا یک نوار گرمکن با تماس ضعیفی که به صورت نوسان 30 تا 60 ثانیه در فشار سر قابل مشاهده است.
- سایش پیچ و بشکه: رشد فاصله 0.1 میلی متری در بخش اندازه گیری می تواند خروجی را 3 تا 6 درصد کاهش دهد و اپراتورها را برای افزایش سرعت پیچ فشار دهد که دمای مذاب را افزایش می دهد.
- رطوبت مواد: رطوبت چند صد پیپیام در ترکیب پیویسی حفرههایی ایجاد میکند که یک قطر سنج با خوشحالی به عنوان محصول خوب خوانده میشود.
کشش حلقهای است که اغلب در خطوطی که کنترلهای مدرن را اجرا میکنند باز میمانند، و اولین جایی است که وقتی ضایعات بدون هیچ هشدار قطری بالا میرود، نگاه میشود.
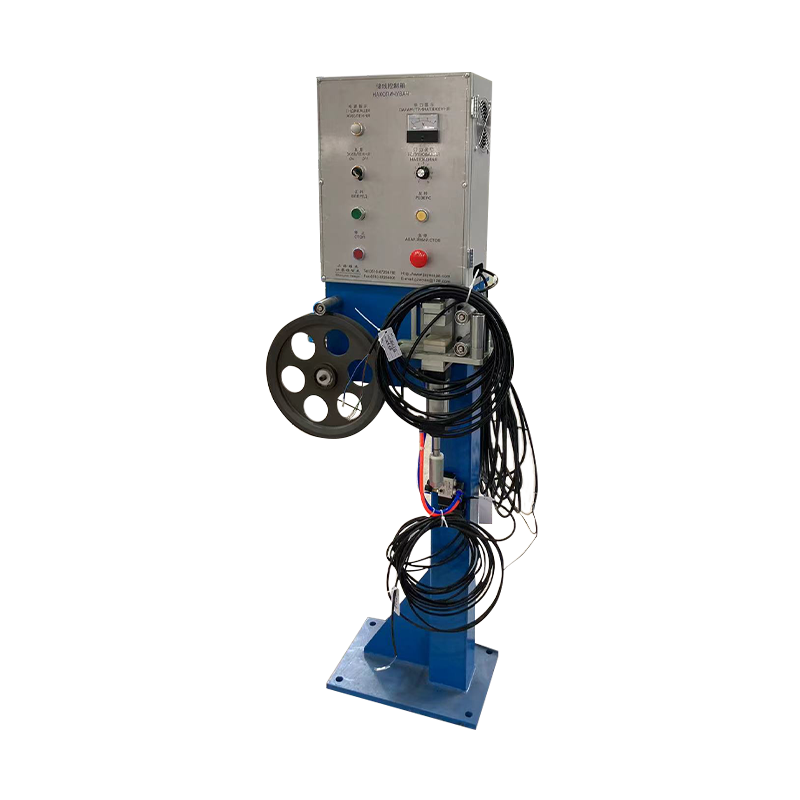
 سیستم های کنترل کشش کابل سیم سیستم های کنترل کشش کابل که برای تنظیم دقیق تنش کابل طراحی شده اند، تجهیزات ضروری برای فرآیندهای سیم پیچ کابل هستند. عملکرد اصلی آن در re ... مشاهده محصول →
جایی که تلاش کنترل بیشترین سود را دارد، بر اساس نوع کابل
بازده سرمایه گذاری کنترلی بر اساس خانواده محصول به شدت متفاوت است، زیرا هزینه مواد، تحمل و سرعت خط متفاوت است.
کابل برق، XLPE MV و LV - 38٪
LAN و دیتاکام - 26٪
سیم ساختمان، PVC و UPVC - 16%
سیم خودرو و الکترونیک - 12٪
تخصص و موارد دیگر - 8٪
کابل برق XLPE بر بازگشت غالب است زیرا تحمل دیوارها تنگ است، ترکیب گران است و یک کیلومتر ضایعات چندین برابر هزینه یک کیلومتر ضایعات سیم ساختمانی PVC است. کابل LAN در رتبه دوم قرار می گیرد زیرا محدودیت های ظرفیت و خروج از مرکز را نمی توان به تنهایی با مهارت اپراتور برآورده کرد. سقف خروج از مرکز 5 درصد نیاز به اندازه گیری و اصلاح مداوم دارد. سیم ساختمان نسبت به خروج از مرکز بخشنده تر است، اما با سرعت 600 تا 1200 متر در دقیقه کار می کند، جایی که تنظیم سرعت و کشش جمع شدن مشخص می کند که آیا قرقره قابل فروش است یا خیر. جوایز سیم خودرو و الکترونیک عمدتاً از طریق تکرارپذیری در بسیاری از دورههای کوتاه کنترل میشوند.
دنباله راه اندازی: شش مرحله که تنظیمات را قفل می کند
وقتی دنباله زیر دنبال میشود، یک خط جدید یا بازسازیشده سریعتر به کنترل پایدار میرسد، نه اینکه همه چیز را به یکباره تنظیم کنید.
مرحله 1: قبل از تغییر هر چیزی خط مبنا
فشار مذاب، قطر سرد و گرم، ضخامت دیواره و کشش جذب در فواصل یک ثانیه برای یک جابجایی کامل. این رکورد تنها دلیل قابل اعتمادی است که تغییر بعدی کمک کرد.
مرحله 2: سنسورها را برای فرآیند نصب کنید، نه کابینت
گیج لیزر را در فاصله 6 تا 8 متری قالب قرار دهید تا مذاب ته نشین شود، مبدل فشار را جلوتر از بسته صفحه نمایش نگه دارید و لودسل را در جایی نصب کنید که اصطکاک شبکه نتواند آن را بایگانی کند.
مرحله 3: حلقه ها را به ترتیب تنظیم کنید
ابتدا دما، سپس فشار مذاب، سپس ابعاد، سپس کشش. تنش تنظیم قبل از اینکه دما پایدار باشد به سادگی نوسان را در اطراف خط حرکت می دهد.
مرحله 4: جدول نسبت سرعت بسازید
دور پیچ را در برابر سرعت خط برای هر اندازه و ترکیب ثبت کنید. اپراتورهایی که از یک نسبت شناخته شده شروع می کنند در یک سوم مواقع به محصول قابل فروش می رسند.
مرحله 5: روال تغییر را بنویسید
آکومولاتور را پر کنید، رقصنده را در اواسط سفر پارک کنید، به هم متصل کنید، سپس ذخیره را به تدریج رها کنید. روال چیزی است که باعث می شود اکسترودر در حین تعویض جابجایی بچرخد.
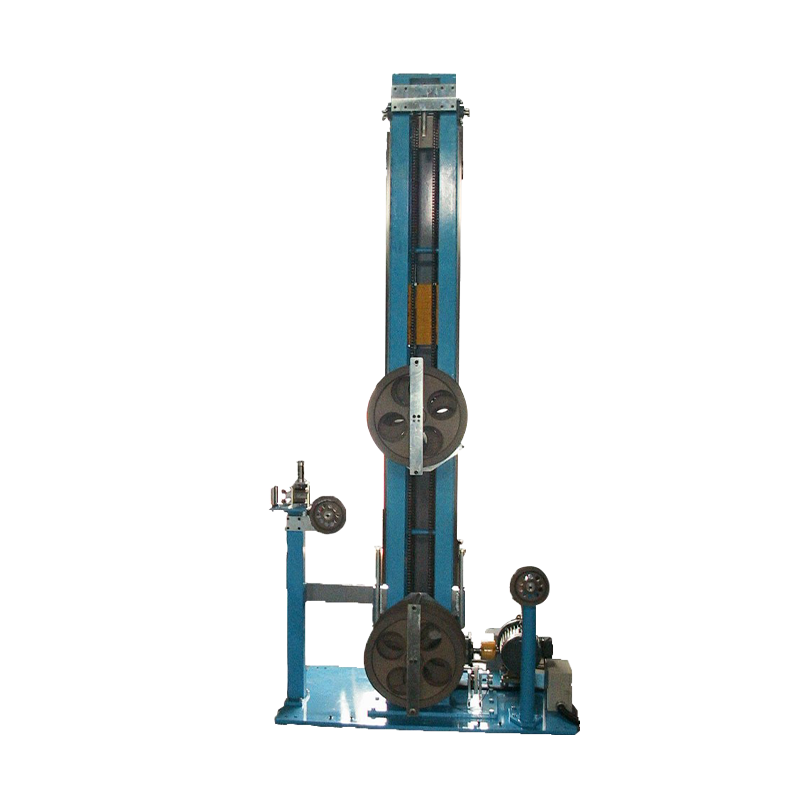
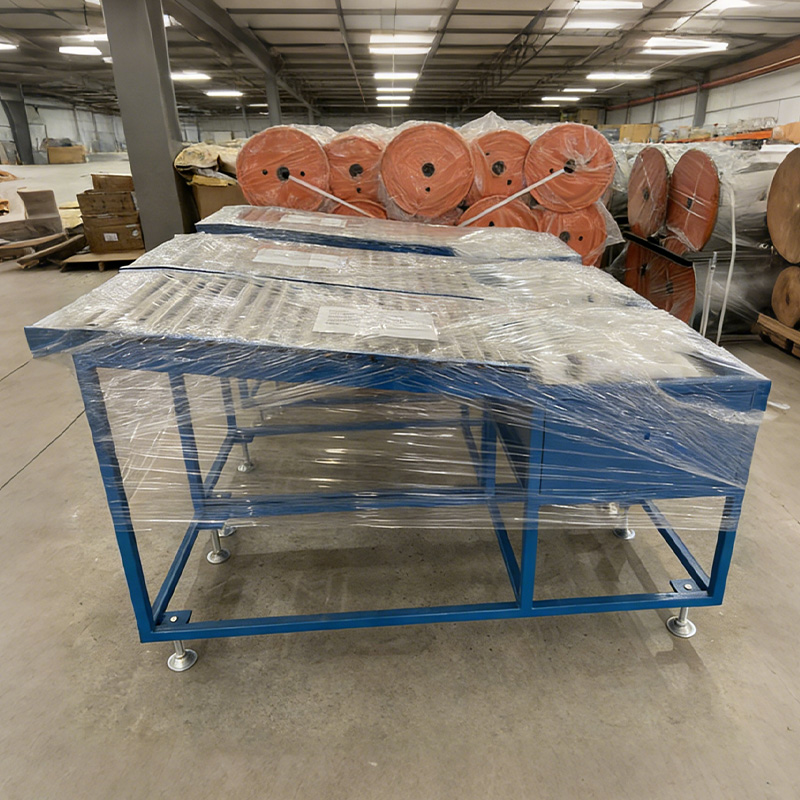
 Acumulator Dancer (قفسه ذخیره سازی کابل) Accumulator Dancer (Cable Storage Rack) یک دستگاه مدیریت کابل حرفه ای است که برای بهینه سازی گردش کار پردازش کابل مهندسی شده است. موجود در دو رنگ عمودی و هوری... مشاهده محصول →
مرحله 6: با محدودیت های کتبی تحویل دهید
محدودیتهای کنترل، آستانههای آلارم و اقداماتی که هر زنگ هشدار نیاز دارد باید در یک صفحه در خط باشد، نه در فایل راهاندازی.
تعمیر و نگهداری، کالیبراسیون و انطباق
کیفیت کنترل بی سر و صدا خراب می شود. یک طرح کالیبراسیون و بازرسی حلقه ها را بین تعمیرات اساسی قابل اعتماد نگه می دارد.
- بررسی ترموکوپل ها هر سه ماه یکبار در برابر مرجع، با تحمل 5 درجه سانتیگراد.
- صفر کردن مبدل فشار مذاب ماهانه و کالیبراسیون مجدد آن هر 12 ماه.
- هر 6 ماه یکبار قطر گیج لیزر را با یک استاد قابل ردیابی بررسی کنید.
- کالیبره کردن موقعیت رقصنده و سلول های بار کششی سالانه.
- اندازه گیری فاصله پیچ و بشکه هر 4000 تا 6000 ساعت کار.
- حفظ سوابق پارامترهای کنترلی در هر لات تولید، مطابق نیاز مشتری و استاندارد.
انطباق تا حد زیادی یک تمرین مستندسازی پس از درست شدن سخت افزار است. استانداردهای کابل مانند IEC 60227، IEC 60502، UL 44، UL 83 و GB/T 5023 ابعادی را که باید رعایت شوند را تعریف می کنند. سیستم کنترل فرآیند شواهدی را نشان می دهد که آنها در هر متر برآورده شده اند. نگه داشتن گزارش های قطر و ضخامت دیوار در هر لات، ممیزی را به جای آزمایش مجدد به بازیابی فایل تبدیل می کند.
ایمنی در همین طرح است. نگهبانی از تجهیزات جمعآوری چرخان، توقفهای اضطراری در هم قفل شده و دسترسی کنترلشده به هد قالب در طول پاکسازی، در خطی که در طول شب بدون مراقبت کار میکند، اختیاری نیستند. محدودیتهای هشدار نیز باید تنظیم شوند تا اپراتورها قبل از ظاهر شدن ضایعات واکنش نشان دهند، نه پس از اتمام قرقره.
کنترل فرآیند اکستروژن بهتر است در انتهای خط قضاوت شود. یک اکسترودر که یک هسته متغیر را به کویل می دهد، به سادگی مشکل را به پایین دست منتقل می کند، جایی که تبدیل به یک خطای کششی، یک قرقره بیضی شکل یا یک پالت رد شده می شود. به همین دلیل است که اندازه گیری باید از محصول پیروی کند: قطر و ضخامت دیواره در قالب، کشش و طول در کویل، و هویت قرقره در نقطه ای که در آن سیستم های پالت سازی رباتیک برای جابجایی حلقه کابل را بر عهده بگیرد.
Jiangsu Yessjet Precise Machinery تجهیزات اکستروژن، کویلینگ، بسته بندی و پالت سازی را به عنوان یک خط متصل می سازد که در این زمینه اهمیت دارد. حلقه هایی که قطر را در قالب نگه می دارند و حلقه هایی که کشش را در کویل نگه می دارند باید با یکدیگر طراحی شوند، و سازنده ای که هر دو سر آن زنجیره را تامین می کند، می تواند آنها را به جای سرزنش یکی دیگر به یکدیگر تنظیم کند.