LANGUAGE
یک کارخانه کابل که پیچ را روی یک خط عایق پی وی سی سفت و سخت جایگزین کرد، یک بار نسبت تراکم 4.0 را سفارش داد، بر اساس منطق منطقی که فشردگی بیشتر به معنای ذوب بهتر است. در طی سه شیفت، اکسترودر در حال افزایش بود، دمای مذاب تقریباً 18 درجه سانتیگراد بالا رفته بود و لکه های سوخته به قالب می رسیدند. هیچ چیز خراب نشد. پیچ در حال فشرده سازی ترکیبی بود که قبلاً به چگالی مذاب رسیده بود در ناحیه تغذیه، و کار اضافی به صورت گرما خارج شد.
پاسخ کوتاه: نسبت تراکم (CR) حجم اولین پرواز تغذیه تقسیم بر حجم آخرین پرواز اندازه گیری است که در یک پیچ با گام ثابت تقریباً برابر عمق کانال تغذیه تقسیم بر عمق کانال اندازه گیری است. پیچ های همه منظوره بین 2.0 تا 4.0 کار می کنند. PVC سفت و سخت معمولاً در 2.0-2.5 قرار می گیرد، PVC پلاستیکی شده و HDPE در 2.5-3.5، PP در 3.0-3.5، و ترکیبات بدون هالوژن به شدت پر شده معمولاً در بخش اختلاط بهتر از تعداد بالاتر استفاده می شوند.
بخشهای زیر نشان میدهند که این شماره چگونه ساخته شده است، چه چیزی را بهطور بیصدا روی یک خط کابل کنترل میکند، و چگونه میتوان آن را بدون سفارش پیچ دوم مشخص کرد.
آنچه که نسبت فشرده سازی در واقع اندازه گیری می کند
یک پیچ تمام پرواز در سه منطقه کار می کند. منطقه تغذیه یک کانال عمیق و ثابت را نگه می دارد تا گلوله های شل بتوانند به داخل بریزند و به جلو منتقل شوند. ناحیه فشرده یا انتقال، آن کانال را باریک تر می کند و بستر جامد را در حین ذوب شدن فشار می دهد. منطقه اندازه گیری به عمق کم و ثابت باز می گردد تا مذاب با فشار پایدار و سرعت قابل پیش بینی به قالب برسد.
نسبت فشرده سازی اولین و آخرین آن حجم ها را مقایسه می کند. از آنجایی که گام و عرض پرواز در یک پیچ استاندارد تمام پرواز ثابت می ماند، نسبت حجم به نسبت عمق فرو می ریزد: CR = H1 / H2، که در آن H1 عمق کانال تغذیه و H2 عمق کانال اندازه گیری است.
کار فیزیکی پشت عدد چگالی است. گلوله های ترکیبی کابلی دارای چگالی ظاهری تقریباً 0.5 تا 0.7 گرم بر سانتی متر مکعب هستند، در حالی که همان پلیمر مذاب نزدیک به 0.9 تا 1.3 گرم بر سانتی متر مکعب است. بنابراین خود ماده تنها به کاهش حجم 1.6 تا 2.2 نیاز دارد تا به مذابی بدون خالی تبدیل شود. فشرده سازی بالاتر از این رقم، جریان نشتی بر روی زمین های پرواز، فشار مورد نیاز قالب و تغییرات دسته به دسته در نحوه رفتار خوراک را جبران می کند.
جایی که یک شماره پلاک می تواند گمراه کننده باشد
نسبت عمق فقط برای گام ثابت و عرض پرواز ثابت معتبر است. هنگامی که گام تغییر می کند، یا یک پرواز مانع یا میکسر به سبک Maddock اضافه می شود، نسبت واقعی باید از حجم کانال واقعی باشد. در پیچهای با گام متغیر، نسبت عمق سریع میتواند CR موثر را 10 تا 15 درصد افزایش دهد، که برای بیرون راندن یک پیچ PVC از پنجره امن کافی است. بنابراین اکسترودرهای کابل به جای اندازه بشکه، بر اساس ترکیب مشخص می شوند و در نقشه پیچ باید مشخص شود که کدام روش محاسبه استفاده شده است.
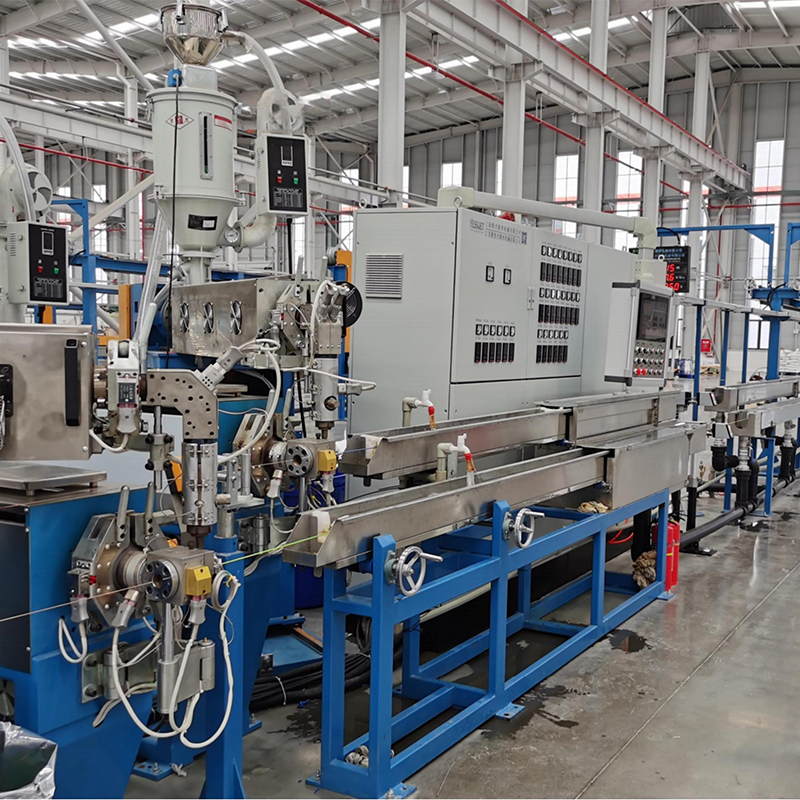
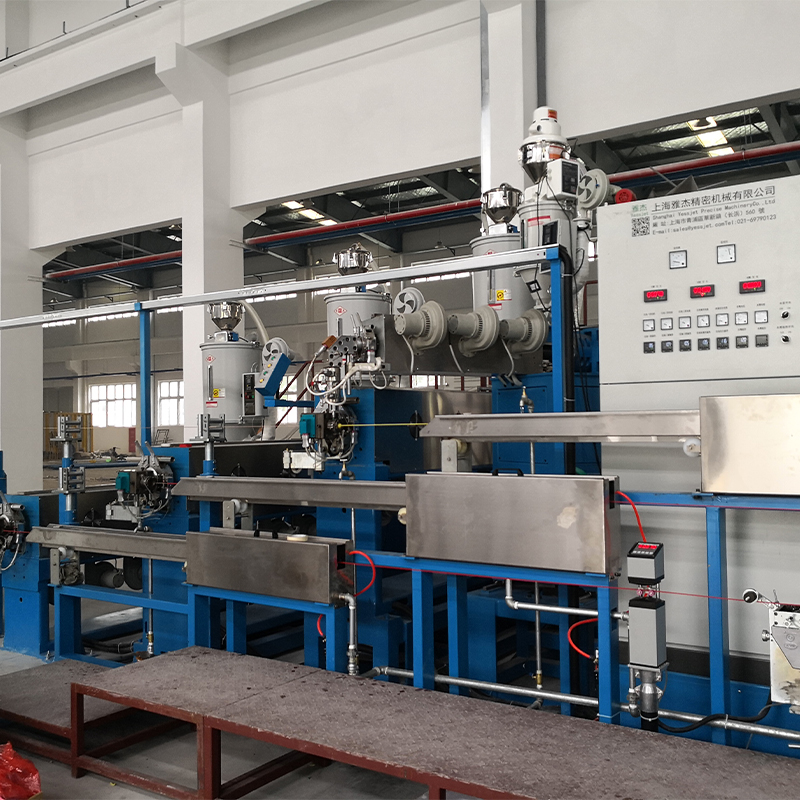 اکسترودر کابل PP PVC PE با راندمان بالا به عنوان یک دستگاه هسته چند منظوره برای تولید کابل، اکسترودر کابل PE PVC PP High-Eff برای صرفه جویی در مصرف انرژی و اکستروژن با بازده بالا از لایه های عایق مهندسی شده است. مشاهده محصول →
تطبیق نسبت به ترکیبی که اجرا می کنید
ترکیبات کابل قابل تعویض نیستند و نسبت تراکم جایی است که این تفاوت مکانیکی می شود. سه متغیر انتخاب را هدایت می کنند: چگالی ظاهری با ذوب شدن مواد چقدر کاهش می یابد، پلیمر چقدر حرارت برشی را تحمل می کند، و فرمولاسیون چقدر ساینده است.
پی وی سی سخت و پلاستیکی شده
پی وی سی غیر پلاستیکی حساس ترین ماده به برش در یک خط کابل است و معمولاً در 2.0-2.5 با یک انتقال طولانی و ملایم کار می کند. نسبت بالاتر، نقاط داغ محلی را ایجاد می کند که کلرید هیدروژن را آزاد می کند و آثار سوختگی را در داخل یک دیوار عایق نازک باقی می گذارد. PVC انعطاف پذیر 2.5-3.0 را تحمل می کند، اگرچه فرارهای نرم کننده باعث می شود منطقه تغذیه ارزش تماشا داشته باشد.
PE، HDPE و PP
پلی الفین ها ویسکوزیته مذاب بالاتر و رفتار ذوب تمیزتری دارند، بنابراین آنها 2.8-3.5 را بدون شکایت می پذیرند. پیچهای روکش HDPE اغلب این نسبت را با یک بخش تغذیه عمیق و یک L/D 25:1 تا 30:1 جفت میکنند تا در حالی که مذاب یکنواخت باقی میماند، خط میتواند سخت کار کند.
XLPE و ترکیبات قابل اتصال متقابل
XLPE درمان شده با پراکسید یک مورد خاص است. عامل اتصال عرضی به زمان ماند و دما حساس است، بنابراین پیچ باید بدون ریختن حرارت برشی به مذاب فشار ایجاد کند. نسبتی نزدیک به 2.3-3.0، انتقال صاف و کنترل دقیق دما بیش از خروجی خام اهمیت دارد. ترکیباتی که از قبل به آستانه پیش پخت نزدیک شده اند، ژل ها و توده ها را به جای مذاب تمیز نشان می دهند.
ترکیبات پر شده، ضد شعله و بدون هالوژن
بارگذاری پرکننده بالا، چگالی ظاهری را افزایش میدهد، تغییر حجمی را که پیچ باید ایجاد کند را کاهش میدهد، و همزمان فرسوده میشود. نسبت 2.5-3.5 همراه با یک مانع یا بخش اختلاط پراکنده ضربان به سادگی فشار دادن عدد به بالاتر.
جفت شدن پیچ و بشکه در این خانواده ها از یک الگوی نسبتاً قابل پیش بینی پیروی می کند. این راهنمای اکستروژن PP، PVC و PE با راندمان بالا ترکیب ها را با جزئیات بیشتری پوشش می دهد.
مقایسه تنظیمات پیچ اکستروژن کابل معمولی
مقایسه زیر به طور خلاصه نشان می دهد که سازندگان اکسترودر کابل ویندوز اغلب با آنها کار می کنند. ارقام را بهعنوان نقاط شروع یک نقل قول به جای ثابتهای جهانی در نظر بگیرید، زیرا تأمینکنندگان ترکیب، فرمولبندیها را اصلاح میکنند و چگالی ظاهری با آنها حرکت میکند.
پنجره های نسبت تراکم معمولی برای ترکیبات کابل معمولی؛ قبل از سفارش هندسه نهایی را در برابر برگه داده ترکیبی فعلی تأیید کنید.
چیزی که شماره پلاک نشان نمی دهد
دو پیچ با نسبت اعلام شده یکسان نمی توانند هیچ رفتاری مشابهی نداشته باشند، زیرا خط به جای هندسه به تنهایی به انرژی و فشار پاسخ می دهد. وقتی CR خیلی کم است، بستر جامد فقط تا حدی ذوب شده به منطقه اندازه گیری می رسد و با عبور قطعات ذوب نشده از قالب، خروجی نوسان می کند. وقتی خیلی زیاد است، همان ناپایداری از جهت مخالف با بالا رفتن دمای مذاب و گشتاور باز می گردد.
ضخامت دیوار عایق سریعترین شاخص هر دو مشکل است. نمودار زیر یک پیچ روکش پلی اتیلن 65 میلی متری را نشان می دهد که در طیفی از نسبت تراکم اجرا می شود. مقادیر شکل افکت را نشان میدهند تا مشخصهای برای هر خط خاص.
4.2٪
CR 2.0
2.6٪
CR 2.5
1.2٪
CR 3.0
2.1٪
CR 3.5
4.8٪
CR 4.0
سه معیار در پشت آن منحنی قرار دارد. ثبات فشار مذاب در درجه اول است: نوسان بیش از یک درصد در قالب به عنوان پراکندگی ضخامت دیواره نشان می دهد. انرژی ویژه در درجه دوم قرار می گیرد: فشرده سازی که کار ذوب مفیدی را انجام می دهد، کیلووات ساعت بر کیلوگرم را صاف نگه می دارد، در حالی که فشرده سازی که فقط برشی ایجاد می کند، شکل را بالا می برد. سایش پیچ سوم است، زیرا یک پرواز اندازه گیری فرسوده به طور بی سر و صدا نسبت موثر را در طول یک سال تولید افزایش می دهد.
جایی که نسبت تراکم بیشترین وزن را دارد
هر مارپیچ اکستروژن دارای نسبت تراکم است، اما این عدد در برخی از بخشهای کابل بسیار بیشتر از سایر بخشها بر تصمیمات مربوط به مشخصات غالب است.
- 36% عایق و روکش پی وی سی
- 24% روکش بدون PE و هالوژن
- 22% عایق کابل برق XLPE
- 18% LAN و کابل دیتا
این الگو از حساسیت ترکیبی به جای حجم کابل پیروی می کند. PVC بیشترین سهم را به خود اختصاص می دهد زیرا پنجره پردازش آن باریک است و نسبت اشتباه بلافاصله به عنوان تغییر رنگ یا نقص سطح ظاهر می شود. روکش بدون PE و هالوژن به دنبال آن است که به جای حساسیت حرارتی، توسط سایش و پراکندگی هدایت می شود. پیچ های کابل برق XLPE به صورت محافظه کارانه مشخص می شوند زیرا شیمی اتصالات عرضی سقف را تعیین می کند. کابل LAN و داده، با دیوارههای نازک و اهداف خازنی محکم، بیش از هر چیز به پایداری فشار بستگی دارد.
برای کارهای روکش XLPE و PE، معمولاً یک پیچ مشخص شده همراه با آرایش خنک کننده آن نقطه شروع مطمئن تر است.
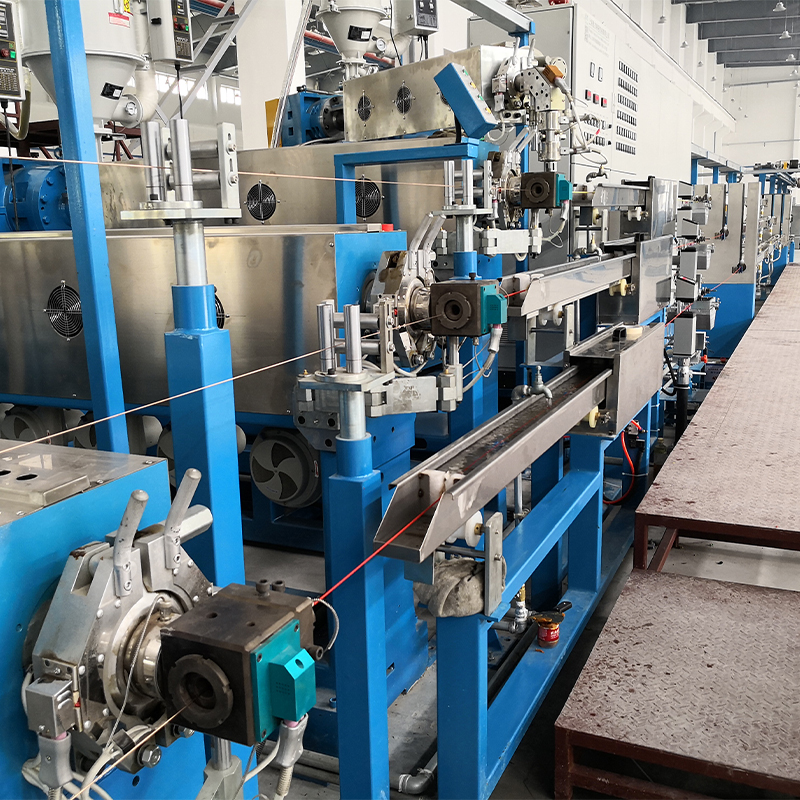
 اکسترودر کابل PE XLPE با مخزن آب خنک کننده این اکسترودر کابل پلیاتیلن XLPE با مخزن آب برای اکستروژن و خنکسازی کابلهای عایقشده XLPE و PE طراحی شده است که یک اکسترودر تک پیچ با دقت بالا را ادغام میکند. مشاهده محصول →
گردش کار انتخاب: از داده های مرکب تا ترتیب پیچ
شش مرحله داده های ترکیبی را به مشخصات پیچ قابل استفاده تبدیل می کند.
- چگالی ظاهری، چگالی مذاب، سرعت جریان مذاب و محدوده پردازش توصیه شده را از تامین کننده ترکیب بخواهید. نسبت تراکم حجیم به مذاب کف را برای نسبت تراکم معقول تنظیم می کند.
- محصول را قبل از دستگاه تعریف کنید: عایق یا غلاف، ضخامت دیوار، نوار تحمل، اندازه هادی و سرعت خطی که قصد دارید اجرا کنید.
- ابتدا L/D و خروجی را ثابت کنید. نسبت تراکم از عمق کانال های تغذیه و اندازه گیری ناشی می شود، بنابراین تصمیم گیری در مورد آن به صورت مجزا باعث مصالحه در جای دیگری می شود.
- طول انتقال و نرخ برش، نه تنها نسبت را بررسی کنید. نسبت 2.8 پخش شده در یک انتقال طولانی بسیار متفاوت از همان نسبت متمرکز در سه پرواز است.
- تصمیم بگیرید که آیا ترکیب به یک پرواز مانع، یک بخش Maddock یا یک میکسر پین نیاز دارد. ترکیبات پر شده و به شدت رنگی اغلب از پراکندگی بیشتر از فشرده سازی سود می برند.
- گام، عرض پرواز، عمق بدنه، میزان سایش و روش محاسبه را روی نقشه تأیید کنید و نسبت فشرده سازی مؤثر را به صورت نوشتاری دریافت کنید.
هنگامی که هندسه پیچ ثابت شد، بقیه خط باید با آن مطابقت داشته باشد. طول خنککننده، کشش جذب، ظرفیت ذخیرهساز و سرعت سیمپیچ همگی از خروجی مذاب پایدار ناشی میشوند.
 خط اکستروژن سیم و کابل ویژگی ها 1. واردات بشکه و پیچ از تایوان با ظرفیت اکسترود بالا. 2. انواع مختلف مواد پلاستیکی می توانند بشکه و پیچ خود را انتخاب کنند. EX: PVC، PE، ... مشاهده محصول →
یادداشت های مربوط به سایش، نگهداری و انطباق
پیچ یک قطعه سایش است و نسبت تراکم آن تغییر می کند. پروازهای نیترید شده در برابر ترکیبات پر شده عمق کیس را از دست می دهند و هنگامی که کانال اندازه گیری چند دهم میلی متر عمیق تر می شود، نسبت موثر کاهش می یابد و رفتار ذوب با آن تغییر می کند. خطوطی که در هنگام راه اندازی پایدار بودند شروع به نشان دادن پراکندگی ضخامت دیواره می کنند و علت آن اغلب پیچ است تا ترکیب.
- قطر بیرونی پرواز و عمق کانال را در هر خاموشی سالانه اندازه گیری کنید و قرائت ها را با نقشه اصلی مقایسه کنید.
- ردیابی انرژی ویژه در هر کیلوگرم؛ روند صعودی آهسته یکی از اولین نشانه های سایش و تغییر نسبت تراکم است.
- سوابق رسم پیچ، درجه مواد و عملیات حرارتی را با هم نگه دارید تا جایگزینی بدون مهندسی مجدد نقل قول شود.
- هر زمان که ترکیب تغییر کرد، مشخصات گرمایش بشکه و هرگونه خنک کننده پیچ را دوباره بررسی کنید. هر دو می توانند محدودیت های هندسی متوسط را بدون پیچ جدید جبران کنند.
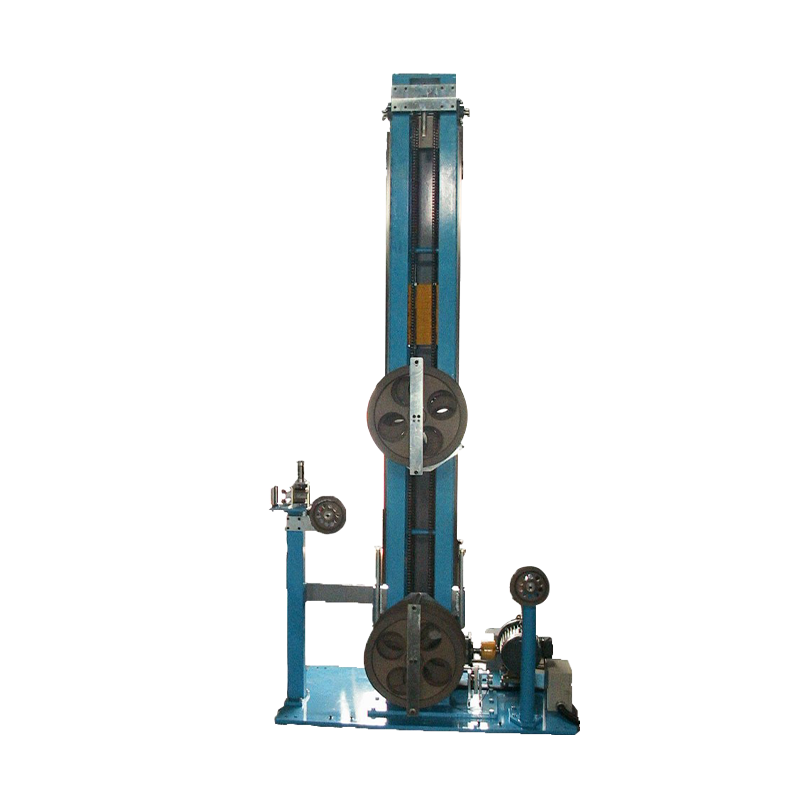
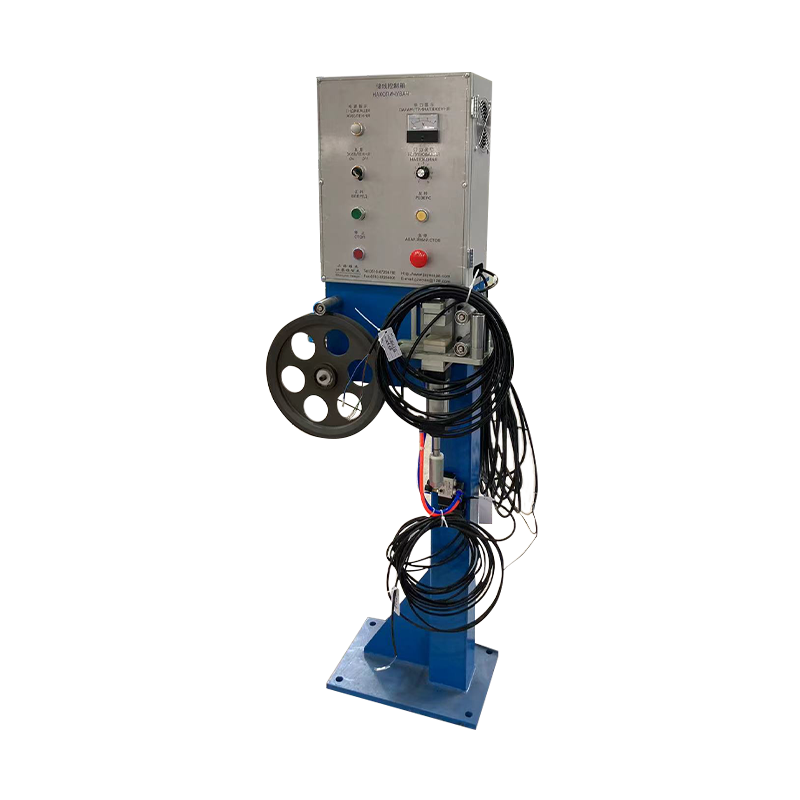
Uptime همچنین به خروجی پیچ بافر در پایین دست بستگی دارد. سیستم های انباشته کننده و رقصنده برای خطوط اکستروژن پیوسته مواد را از طریق تغییرات قرقره نگه دارید تا اکسترودر هرگز متوقف نشود، که تاریخ ذوب را از اولین متر تا آخرین متر ثابت نگه می دارد.
نسبت تراکم یک عدد است که تعیین می کند یک پیچ در کجا کار ذوب خود را انجام دهد. آن را با تغییر چگالی و تحمل برشی ترکیب تطبیق دهید، انتقال را به اندازه کافی طولانی نگه دارید تا بدون سوزاندن ذوب شود، و به جای اعتماد به نسبت عمقی که از یک نقشه گرفته شده است، حجم کانال واقعی را تأیید کنید. در خط کابل، این معمولاً تفاوت بین یک دیوار عایق پایدار و یک هفته ضایعات است.